बड़का पुर्जा के सटीक सीएनसी मशीनिंग: थर्मल ड्रिफ्ट पर काबू कइसे पावल जाव आ कस टॉलरेंस कइसे बनवले रखल जाव
अगर रउआ कबो 3 मीटर के एल्यूमिनियम स्ट्रक्चरल फ्रेम के अनक्लैंप करे के ठीक बाद 0.5 मिमी तक मुड़ल देखले बानी, त रउआ कठोर हकीकत जानत बानी: बड़का पुर्जा के सीएनसी मशीनिंग ई खाली बड़का गैंट्री मिल होखल के बात ना ह। ई एकदम अलग खेल बा जहाँ थर्मल डायनामिक्स, गुरुत्वाकर्षण आ इलास्टिक रिकवरी सक्रिय रूप से तोहार सेटअप के खिलाफ काम करेली।.
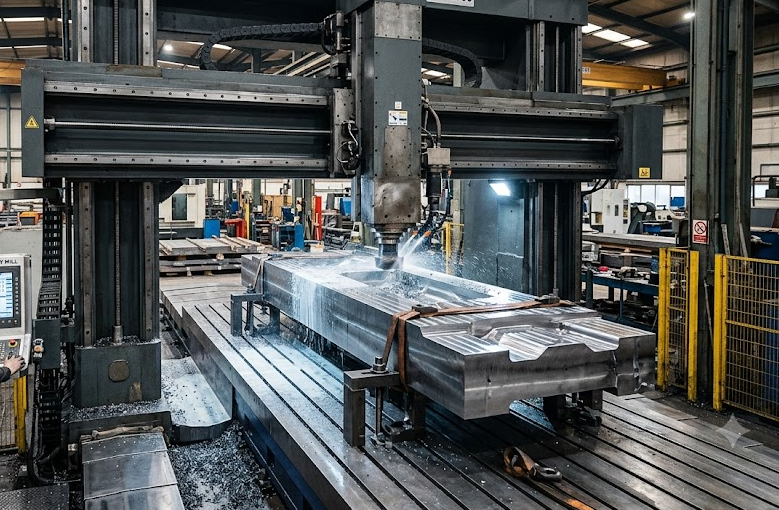
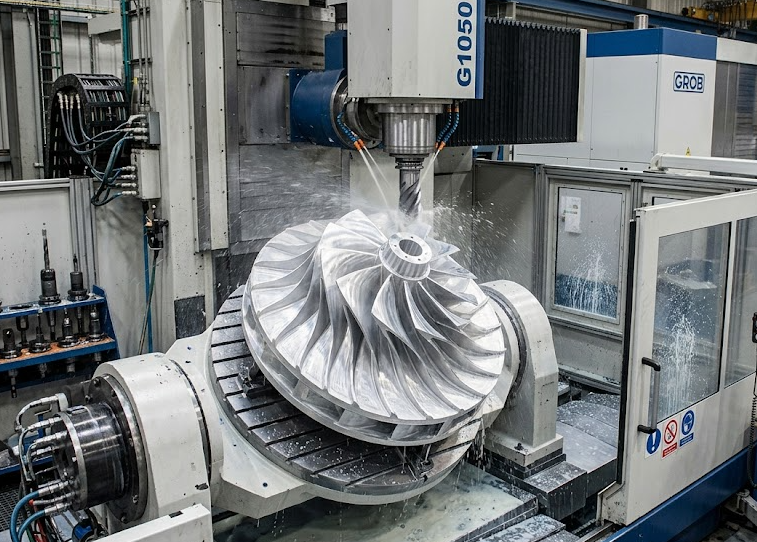
जब बड़का फॉर्मेट पर अमल करत बानी सीएनसी मिलिंग भारी कास्टिंग, ईवी बैटरी ट्रे हाउसिंग या एयरोस्पेस बल्कहेड पर, मुख्य चुनौती साधारण धातु हटावे से आंतरिक तनाव प्रबंधन आ गतिशील विक्षेपण नियंत्रण में बदल जाला।.
बड़का फॉर्मेट सीएनसी मिलिंग में तापीय विस्तार के प्रबंधन
छोट ब्रैकेट के पुर्जा पर, शॉप फ्लोर के तापमान में 3°C के उछाल बिलकुल अनदेखा हो जाला। 4 मीटर लंबा स्टील वेल्डमेंट पर, ओही तापमान बढ़ोतरी से सामग्री दर्जनों माइक्रोन तक फैल जाला—आ ई आसानी से तोहार ISO 2768-m या कड़क GD&T जरूरतन से बाहर हो जाला।.
जब परफॉर्म करत बानी बड़का पुर्जा के सीएनसी मशीनिंग, थर्मल ड्रिफ्ट रउरा आखिरी फिनिशिंग पास पूरा होखे से पहिले ही महत्वपूर्ण बोर अलाइनमेंट्स के बर्बाद कर सकेला।.
तापीय स्थिरता खातिर रियल-शॉप रणनीतियाँ:
- प्रक्रिया के दौरान प्रोबिंग आ गतिशील निर्देशांक विस्थापन: अपने शुरुआती WCS (वर्क कोऑर्डिनेट सिस्टम) सेटअप पर अकेले भरोसा मत करीं। भारी रफिंग आ हल्का फिनिशिंग चक्रन के बीच डेटम आ महत्वपूर्ण फीचर आयामन के दोबारा सत्यापित करे खातिर ऑटोमैटिक स्पिंडल प्रोब (जैसे Renishaw) प्रोग्राम करीं।.
- कठोर, आराम, आ विश्राम: भारी मिलिंग वर्कपीस में जबरदस्त गर्मी छोड़ देला आ रोल कइल एल्यूमिनियम प्लेट या डक्टाइल आयरन कास्टिंग में बचल तनाव छोड़ देला। सामग्री स्टॉक के 80% के रफ आउट करीं, पार्ट के अनक्लैम्प करीं ताकि धातु “साँस ले सके” आ आराम कर सके, फेर फिनिश टूलपाथ करे से पहिले न्यूनतम टॉर्क से दोबारा क्लैम्प करीं।.
- नियंत्रित कूलेंट वितरण: बड़ मात्रा में फ्लड कूलेंट मददगार बा, बाकिर विशाल ब्लॉक पर गहिरा पॉकेटिंग खातिर उच्च-दबाव थ्रू-स्पिंडल कूलेंट (TSC, 70+ बार) जरूरी बा, जे चिप्स के तुरत धो देवे आ कटिंग एज पर थर्मल गर्मी के जमावट रोके।.
उन्नत वर्कहोल्डिंग: भारी कास्टिंग पर क्लैंपिंग विकृति रोके
500 किलो के फोर्जिंग के क्लैंप करे में जबरदस्त पकड़ के ताकत लागेला, बाकिर जरूरत से ज्यादा कस देवे के फंदा आम बा। मशीनिंग के दौरान अत्यधिक क्लैंपिंग बल वर्कपीस के लोचदार रूप से विकृत कर देला; जब रउआ हाइड्रोलिक क्लैंप छोड़ देब, त पार्ट वापस उछल जाई आ रउआ के समतलता सहनशीलता गायब हो जाई।.
तुलना: पारंपरिक क्लैंपिंग बनाम आधुनिक तनाव-मुक्त वर्कहोल्डिंग
| विशेषता / मीट्रिक | पारंपरिक यांत्रिक वाइस / क्लैंप | शून्य-बिंदु आ हाइड्रोलिक फ्लोटिंग सेटअप |
| आंशिक विकृति जोखिम | ज्यादा (स्थानीय तनाव से स्प्रिंगबैक होला) | अत्यंत कम (यहाँ तक कि बल वितरण भी) |
| सेटअप आ चेंजओवर समय | 2.5 – 4.0 घंटा | पंद्रह से तीस मिनट |
| कंपन दमन | पतला दीवार वाला सेक्शन पर कमजोर | ऊँच (स्वयं समायोजित होखे वाला साइड जैक के इस्तेमाल से) |
| उपलब्ध सहनशीलता | ±0.08 मिमी से ±0.15 मिमी | ±0.015 मिमी से ±0.03 मिमी |
बड़हन मशीन बेड पर भरोसेमंद वर्कहोल्डिंग खातिर:
- शून्य-बिंदु क्लैंपिंग सिस्टम: 0.005 मिमी से कम दोहरावल जा सके वाला पोजिशनिंग सटीकता बनवले राखे के साथ सेटअप समय में भारी कटौती करीं।.
- हाइड्रोलिक फ्लोटिंग सपोर्ट्स: पतला दीवार वाला हिस्सा के नीचे स्व-समायोजित हाइड्रोलिक सपोर्ट पिन लगाईं, ताकि चटर दबावल जा सके आ टूल पुश-ऑफ (“让刀”) खत्म हो सके।.
- बड़का शीट पुर्जा खातिर वैक्यूम ग्रिड प्लेट्स: ई बड़हन एयरोस्पेस एल्यूमिनियम स्किन खातिर बढ़िया बा, जहाँ मैकेनिकल टॉप क्लैम्प 5-अक्ष टूलपाथ में बाधा डाल सकेला।.
लंबा-पहुँच टूलिंग खातिर टूलपाथ अनुकूलन आ कंपन दमन
300 मिमी RAM एक्सटेंशन पर 50 मिमी फेस मिल चलावे खातिर एकदम अलग तरीका के जरूरत होला, जवन साधारण VMC चलावे से बिलकुल अलग बा। अधिक ओवरहैंग से कटर चटर होला, कार्बाइड इन्सर्ट जल्दी खराब हो जाला, आ सतह फिनिश खराब हो जाला ($R_a < 0.8 μm$)।.
- अनुकूलनशील सफाई (उच्च-गति मशीनिंग): पूरा चौड़ाई वाला गहरा अक्षीय कट के बदले हल्का रेडियल ग्रिप ($a_e$) आ अधिकतम अक्षीय गहराई ($a_p$) के जोड़ी के इस्तेमाल करीं। ई कटिंग के बल कठोर स्पिंडल में ऊपर की ओर लगावे ला, बजाय कि बढ़ावल टूल होल्डर के खिलाफ क्षैतिज रूप से धकेले के।.
- गतिशील फीडरेट स्केलिंग: जब तंग आंतरिक त्रिज्या में घुसे, तब फीड रेट अपने आप कम हो जाव, ताकि कोना पर लोड ना पड़े आ कटर मुड़े ना, आ गहिरा पॉकेट के दीवार पर बदसूरत चैटर निशान ना बने।.
DFM दिशानिर्देश: लागत-कुशल CNC मशीनिंग खातिर बड़हन पुर्जा के डिजाइन कइसे करीं
अगर रउआ मैन्युफैक्चरिंग पार्टनर खोजत बानी या कस्टम भारी कंपोनेंट डिजाइन करत बानी, त ई डिजाइन फॉर मैन्युफैक्चरैबिलिटी (DFM) नियम ध्यान में रखला से मशीनिंग चक्र 30% तक घट जाई:
- भीतरी कोना के त्रिज्या के मानकीकरण करीं: तेज 90° के अंदरूनी कोना से बचीं। अंदरूनी पॉकेट के रेडियस मानक कटर रेडियस से थोड़ा बड़ा रखीं (जइसे 12 मिमी एंड मिल खातिर 8 मिमी रेडियस इस्तेमाल करीं), ताकि टूल कोना से बिना रुकल सहजता से गुजर सके।.
- डेटम सतह सभ के समेकित करीं: मुख्य ज्यामितीय संकेत (लंबता, स्थिति, समकेन्द्रता) के एके प्राथमिक डेटाम तल से संदर्भित राखीं, जे पहिला सेटअप में मशीन कइल गइल बा।.
- लिफ्टिंग आ रिगिंग प्वाइंट शामिल करीं: M16 या M20 के थ्रेडेड होल आंख वाला बोल्ट खातिर खाली ढुलाई खातिर ना होला—मशीनिस्ट लोगन के ई जरूरी बा कि ऊ कच्चा बिलेट्स के मशीन टेबल पर बिना सटीक सतह के नुकसान पहुंचवले सुरक्षित रूप से उठा सके।.
अक्सर पूछल जाए वाला सवाल (FAQ)
बड़का पुर्जा के सीएनसी मशीनिंग में मुख्य चुनौतियन का-का बा?
सबसे बड़ चुनौती में शामिल बा: तापीय विस्तार के प्रबंधन, सामग्री हटावे के दौरान तनाव-मुक्ति विकृति पर नियंत्रण, लंबा स्पिंडल विस्तार से होखे वाला टूल चटर से बचे, आ लंबा यात्रा अक्ष (3+ मीटर) पर सख्त स्थिति सहनशीलता बनवले रखल।.
बड़हन सीएनसी मशीन कइल पुर्जा पर टॉलरेंस के कइसे जांचल जाला?
हमनी जलवायु-नियंत्रित निरीक्षण कक्ष ($20^\circ\text{C} \pm 0.5^\circ\text{C}$) में 3D CAD मॉडलन के खिलाफ महत्वपूर्ण ज्यामितीय आयाम आ सहनशीलता के जांच खातिर हमनी पोर्टेबल लेजर ट्रैकर आ बड़े ब्रिज CMM (Coordinate Measuring Machines) के इस्तेमाल करिला।.
कस्टम बड़हन सीएनसी पार्ट्स खातिर आमतौर पर कौन-कौन सामग्री इस्तेमाल होला?
सामान्य सामग्री में संरचनात्मक एल्यूमिनियम मिश्र धातु (6061-T6, 7075-T6), डक्टाइल कास्ट आयरन (GGG40/GGG50), भारी स्टील वेल्डमेंट्स (A36, Q355B), स्टेनलेस स्टील (304/316L), आ एयरोस्पेस अनुप्रयोग खातिर उच्च-मजबूत टाइटेनियम मिश्र धातु।.
का रउरा बड़का पुर्जा खातिर सटीक सीएनसी मशीनिंग के जरूरत बा?
चाहे रउआँ के प्रोटोटाइप निर्माण के जरूरत होखे या भारी औद्योगिक मशीनरी खातिर कम मात्रा में उत्पादन, हमार सुविधा उच्च-सटीकता वाला 5-एक्सिस गैंट्री मिल से लैस बा, जे 4,000 मिमी तक लंबा वर्कपीस संभारे में सक्षम बा।.
[आपन 3D CAD फाइल (STEP/IGES) आजहीं अपलोड करीं आ मुफ्त DFM समीक्षा आ प्रतिस्पर्धी कोट पाईं!]