ठूला भागहरूको सटीक सीएनसी मेशिनिङ: थर्मल ड्रिफ्टलाई कसरी पार गर्ने र कडा सहनशीलता कायम राख्ने
यदि तपाईंले कहिल्यै ३ मिटर लामो एल्युमिनियम संरचनात्मक फ्रेम अनक्ल्याम्प गरेपछि तुरुन्तै ०.५ मिमीले विकृत भएको देख्नुभएको छ भने, तपाईंले कठोर वास्तविकतालाई बुझ्नुहुन्छ: ठूला भागहरूको सीएनसी मेशिनिङ यो केवल ठूलो ग्यान्ट्री मिल हुनु मात्र होइन। यो पूर्ण रूपमा फरक खेल हो जहाँ थर्मल गतिशीलता, गुरुत्वाकर्षण र लोचशील पुनर्प्राप्ति सक्रिय रूपमा तपाईंको सेटअपविरुद्ध काम गर्छन्।.
ठूलो ढाँचा कार्यान्वयन गर्दा CNC मिलिङ भारी कास्टिङहरू, EV ब्याट्री ट्रे हाउसिङहरू, वा एयरोस्पेस बल्कहेडहरूमा, मुख्य चुनौती सरल धातु हटाउनेबाट आन्तरिक तनाव व्यवस्थापन र गतिशील विक्षेपण नियन्त्रणमा सर्छ।.
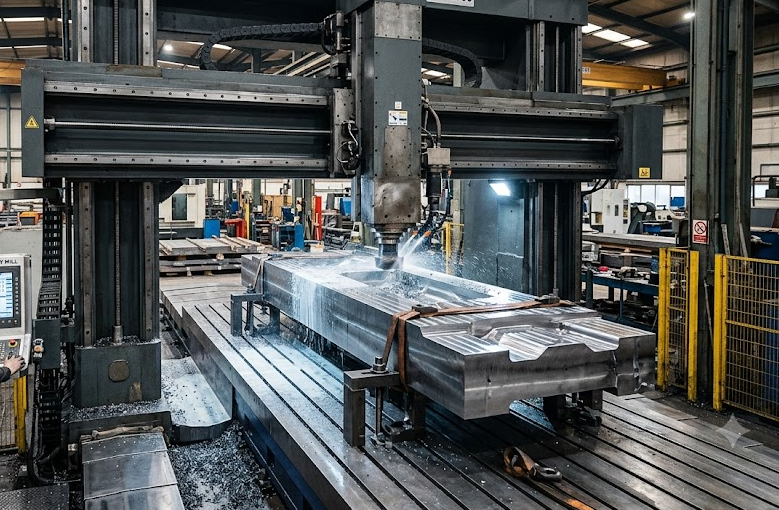
ठूलो ढाँचाको सीएनसी मिलिङमा तापीय विस्तारको व्यवस्थापन
सानो ब्र्याकेटका कम्पोनेन्टहरूमा, कार्यशालाको फर्शको तापक्रम ३°C ले बढ्दा त्यो पूर्ण रूपमा नजरअन्दाज हुन्छ। ४ मिटर लामो स्टील वेल्डमेन्टमा, सोही तापक्रम वृद्धिले सामग्रीलाई दर्जनौं माइक्रोनले फैलाउँछ—जसले सजिलै तपाईंको ISO 2768-m वा कडा GD&T आवश्यकताहरू उल्लंघन गर्छ।.
प्रदर्शन गर्दा ठूला भागहरूको सीएनसी मेशिनिङ, थर्मल ड्रिफ्टले तपाईंको अन्तिम फिनिसिङ पास पूरा हुनुअघि नै महत्वपूर्ण बोर अलाइनमेन्टहरू नष्ट गर्न सक्छ।.
तापीय स्थिरताका लागि वास्तविक-दुकान रणनीतिहरू:
- प्रक्रिया-भित्र प्रबोइङ र गतिशील निर्देशाङ्क विस्थापनहरू: आफ्नो प्रारम्भिक WCS (वर्क कोअर्डिनेट सिस्टम) सेटअपमा मात्र भर नपर्नुहोस्। भारी रफिङ र हल्का फिनिशिङ चक्रहरूबीच डेटमहरू र महत्वपूर्ण विशेषता आयामहरू पुनःप्रमाणित गर्न स्वचालित स्पिन्डल प्रोबहरू (जस्तै Renishaw) प्रोग्राम गर्नुहोस्।.
- कठोर, विश्राम, र आराम: भारी मिलिङले कार्य टुक्रामा विशाल ताप उत्सर्जन गर्छ र रोल गरिएको एल्युमिनियम प्लेट वा डक्टायल आइरन कास्टिङहरूमा अवशिष्ट तनाव मुक्त गर्छ। सामग्री स्टकबाट 80% को रफ आउट गर्नुहोस्, भागलाई अनक्ल्याम्प गरी धातुलाई “श्वास फेर्न” र आराम गर्न दिनुहोस्, त्यसपछि फिनिश टूलपाथहरू कार्यान्वयन गर्नु अघि न्यूनतम टर्कका साथ पुनःक्ल्याम्प गर्नुहोस्।.
- नियन्त्रित शीतलक वितरण: उच्च प्रवाह मात्राको फ्लड कूल्यान्टले मद्दत गर्छ, तर विशाल ब्लकहरूमा गहिरो पोकेटिङ गर्दा चिप्स तुरुन्तै पखाल्न र काट्ने धारमा ताप संचय हुनबाट रोक्न उच्च-दबाव थ्रू-स्पिन्डल कूल्यान्ट (TSC, ७०+ बार) आवश्यक पर्छ।.
उन्नत वर्कहोल्डिङ: भारी कास्टिङहरूमा क्ल्याम्पिङ विकृति रोक्ने
५०० किलोग्रामको फोर्जिंग क्ल्याम्प गर्न विशाल धारण शक्ति चाहिन्छ, तर अत्यधिक कडाइ गर्नु एउटा क्लासिक फन्दा हो। अत्यधिक क्ल्याम्पिङ बलले मेसिनिङको क्रममा कार्य टुक्रालाई लोचिलो रूपमा विकृत बनाउँछ; हाइड्रोलिक क्ल्याम्पहरू छोडेपछि भाग फिर्ता उफ्रिन्छ र तपाईंको समतलता सहिष्णुता हराउँछ।.
तुलना: परम्परागत क्ल्याम्पिङ बनाम आधुनिक तनावमुक्त वर्कहोल्डिङ
| विशेषता / मापन | परम्परागत यान्त्रिक वाइस/क्ल्याम्पहरू | शून्य-बिन्दु र हाइड्रोलिक फ्लोटिङ सेटअप |
| आंशिक विकृति जोखिम | उच्च (स्थानीय तनावले स्प्रिङब्याक निम्त्याउँछ) | अत्यन्तै कम (बल वितरण समेत समान) |
| स्थापना र परिवर्तन समय | २.५ – ४.० घण्टा | १५ – ३० मिनेट |
| कम्पन निरोध | पातलो पर्खाल भएका खण्डहरूमा कमजोर | उच्च (आत्म-समायोजक साइड ज्याकहरू प्रयोग गरेर) |
| प्राप्त गर्न सकिने सहिष्णुताहरू | ±०.०८ मिमी देखि ±०.१५ मिमी | ±0.015 मिमी देखि ±0.03 मिमी |
ठूला मेसिन बेडहरूमा भरपर्दो वर्कहोल्डिङका लागि:
- शून्य-बिन्दु क्ल्याम्पिङ प्रणालीहरू: 0.005 मिमीभन्दा कम दोहोरिने स्थिति शुद्धता कायम राख्दै सेटअप समयमा नाटकीय रूपमा कटौती गर्नुहोस्।.
- हाइड्रोलिक फ्लोटिङ सपोर्टहरू: पातलो पर्खाल भएका भागहरू मुनि स्व-समायोजित हाइड्रोलिक समर्थन पिनहरू राख्नुहोस्, जसले कम्पन (चटर) कम गर्छ र उपकरणको धकेलिने समस्या (“让刀”) हटाउँछ।.
- ठूला शीट कम्पोनेन्टहरूका लागि भ्याकुम ग्रिड प्लेटहरू: ठूला एयरोस्पेस एल्युमिनियम स्किनहरूका लागि आदर्श, जहाँ मेकानिकल टप क्ल्याम्पहरूले ५-अक्ष टूलपाथहरूमा अवरोध पुर्याउँछन्।.
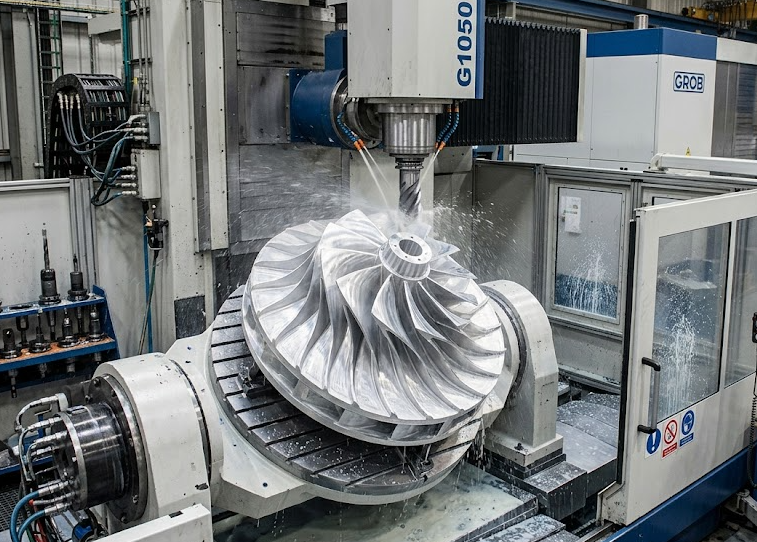
लामो-पहुँच टूलिङका लागि उपकरण मार्ग अनुकूलन र कम्पन निवारण
300 मिमी RAM एक्सटेन्सनमा 50 मिमी फेस मिल चलाउनु सामान्य VMC चलाउनु भन्दा पूर्ण रूपमा फरक दृष्टिकोण चाहिन्छ। उच्च ओभरह्याङले कटर चटर, कार्बाइड इन्सर्टको समयपूर्व विफलता र खराब सतह फिनिश ($R_a < 0.8 μm) निम्त्याउँछ।.
- अनुकूलनशील सफाइ (उच्च-गतिको मेसिनिङ): पूर्ण चौडाइ संलग्नतासहितको गहिरो अक्षीय काटको सट्टा, हल्का रेडियल संलग्नता ($a_e$) र अधिकतम अक्षीय गहिराइ ($a_p$) प्रयोग गर्नुहोस्। यसले काट्ने बलहरूलाई विस्तारित उपकरण धारकहरूविरुद्ध तेर्सो रूपमा धकेल्नुको सट्टा कडा स्पिन्डलमा माथि निर्देशित गर्छ।.
- गतिशील फिडरेट स्केलिङ: कडा आन्तरिक त्रिज्याहरूमा प्रवेश गर्दा कोर्नर लोडिङ र कटर विक्षेपण रोक्न स्वचालित रूपमा फिडदर घटाउनुहोस्, जसले गहिरो पकेटका भित्ताहरूमा कुरूप च्याटर दागहरू हुनबाट जोगाउँछ।.
DFM दिशानिर्देशहरू: लागत-प्रभावी CNC मेसिनिङका लागि ठूला भागहरू कसरी डिजाइन गर्ने
यदि तपाईं उत्पादन साझेदारहरू खोज्दै हुनुहुन्छ वा अनुकूलित भारी कम्पोनेन्टहरू डिजाइन गर्दै हुनुहुन्छ भने, यी निर्माणयोग्यता डिजाइन (DFM) नियमहरूलाई ध्यानमा राख्दा मेसिनिङ चक्रहरू ३०१TP3T सम्म घट्नेछन्:
- आन्तरिक कुनाको त्रिज्याहरू मानकीकरण गर्नुहोस्: तीक्ष्ण ९०° आन्तरिक कुनाहरूबाट बच्नुहोस्। आन्तरिक पकेटको त्रिज्या मानक कटर त्रिज्याभन्दा अलिकति ठूलो बनाउनुहोस् (जस्तै, १२ मिमी एन्ड मिलका लागि ८ मिमी त्रिज्या प्रयोग गर्नुहोस्) ताकि उपकरण कुनाहरूमा बिना रोकिने सहज रूपमा घुम्न सकोस्।.
- डाटम सतहहरू एकीकृत गर्नुहोस्: मुख्य ज्यामितीय संकेतहरू (लम्बता, स्थिति, केन्द्रियता) पहिलो सेटअपमा मेसिन गरिएको एकल प्राथमिक डेटाम समतलसँग सम्बन्धित राख्नुहोस्।.
- उठाउने र रिगिङ बिन्दुहरू समावेश गर्नुहोस्: M16 वा M20 थ्रेड भएका आँखा बोल्टका प्वालहरू केवल ढुवानीका लागि मात्र होइनन्—मशीन अपरेटरहरूलाई कच्चा बिलेटहरूलाई सटीक सतहहरू नबिगारी मेसिन टेबलमा सुरक्षित रूपमा उठाउन यी प्वालहरू आवश्यक पर्छन्।.
बारम्बार सोधिने प्रश्नहरू (FAQ)
ठूला भागहरूको सीएनसी मेशिनिङमा मुख्य चुनौतीहरू के-के हुन्?
सबैभन्दा ठूला चुनौतीहरूमा तापीय विस्तार व्यवस्थापन गर्नु, सामग्री हटाउने क्रममा तनाव-मुक्ति विकृति नियन्त्रण गर्नु, लामो स्पिन्डल विस्तारका कारण हुने उपकरण कम्पनबाट बच्नु, र लामो यात्रा अक्षहरू (३ मिटरभन्दा बढी) मा कडा स्थिति सहनशीलता कायम राख्नु समावेश छन्।.
ठूला सीएनसी मेशिन गरिएका कम्पोनेन्टहरूमा सहनशीलता कसरी जाँच गर्ने?
हामी जलवायु-नियन्त्रित निरीक्षण कक्षहरू ($20^\circ\text{C} \pm 0.5^\circ\textC)$) भित्र हामी पोर्टेबल लेजर ट्र्याकरहरू र ठूला ब्रिज CMM हरू (Coordinate Measuring Machines) प्रयोग गरी महत्वपूर्ण ज्यामितीय आयाम र सहनशीलताहरूलाई 3D CAD मोडेलहरूसँग मिलाएर जाँच गर्छौं।.
कस्टम ठूला सीएनसी पार्ट्सका लागि सामान्यतया कुन सामग्रीहरू प्रयोग गरिन्छन्?
सामान्य सामग्रीहरूमा संरचनात्मक एल्युमिनियम मिश्रधातुहरू (6061-T6, 7075-T6), डक्टायल कास्ट आइरन (GGG40/GGG50), भारी स्टील वेल्डमेन्ट्स (A36, Q355B), स्टेनलेस स्टील (304/316L), र एयरोस्पेस अनुप्रयोगहरूका लागि उच्च-शक्ति टायटेनियम मिश्रधातुहरू।.
के तपाईंलाई आफ्ना ठूला कम्पोनेन्टहरूका लागि प्रिसिजन सीएनसी मेशिनिङ चाहिन्छ?
चाहे तपाईंलाई प्रोटोटाइप निर्माण वा भारी औद्योगिक मेसिनरीका लागि कम मात्रामा उत्पादन आवश्यक होस्, हाम्रो सुविधा उच्च-सटीकता ५-अक्ष ग्यान्ट्री मिलहरूले सुसज्जित छ, जसले ४,००० मिमि लम्बाइसम्मका कार्य टुक्राहरू सम्हाल्न सक्छ।.
[नि:शुल्क DFM समीक्षा र प्रतिस्पर्धी कोट प्राप्त गर्न आजै आफ्ना 3D CAD फाइलहरू (STEP/IGES) अपलोड गर्नुहोस्!]