د لویو پرزو دقیق سي اېن سي ماشین کاري: څنګه د حرارتي انحراف پر وړاندې مقابله وکړو او سختې حدودې وساتو
که کله مو هم یو درې متره المونیمي جوړښتي چوکاټ سمدلاسه له کلکولو څخه وروسته ۰.۵ ملي متره کږ شوی وي، نو تاسو په سخت حقیقت پوهیږئ: د لویو پرزو سي اېن سي ماشین کاري دا یوازې د یوې لویې ګینټري میل د درلودلو په اړه نه ده. دا یو بشپړ بل ډول لوبه ده چېرې چې حرارتي حرکات، جاذبه، او ارتجاعي بېرته راګرځېدل په فعاله توګه ستاسو د ترتیب پر وړاندې کار کوي.
د لوی شکل اجرا کولو پر مهال سي اېن سي ميلنګ په درنو قالب شویو برخو، د برېښنايي موټرو د بېټرۍ ټرې پوښونو، یا د هوافضا په بکسونو کې، لومړنی ننګونه له ساده فلز لرې کولو څخه د داخلي فشار مدیریت او د متحرک ځوړتیا کنټرول ته اوړي.
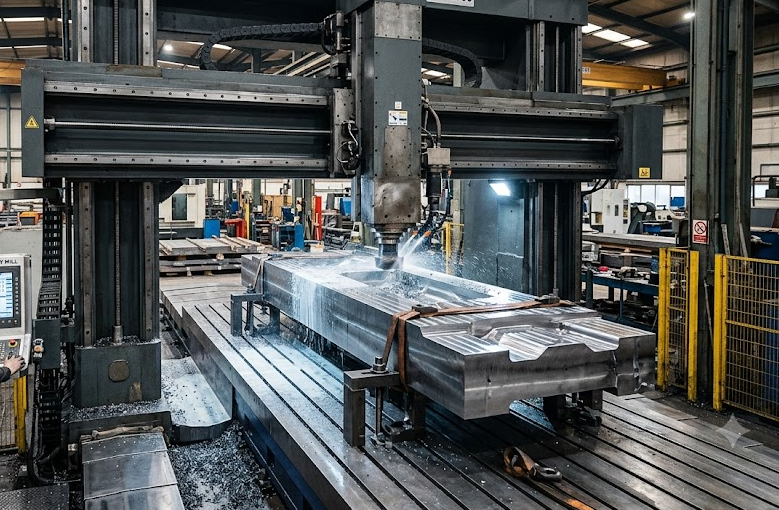
په لوی فارمټ سي اېن سي میلینګ کې د حرارتي تودوخې د پراختیا مدیریت
د بریکټ په کوچنیو برخو کې، د کارځای د تودوخې د ۳ درجې سانتي ګرېډ زیاتوالی په بشپړه توګه له پامه غورځول کیږي. خو په یوه ۴ متري فولادي ویلډمنټ (وډجمنټ) کې، همدا د تودوخې زیاتوالی مواد د لسګونو مایکرونونو په اندازه پراخوي — چې په اسانۍ سره ستاسو د ISO 2768-m یا د GD&T سخت اړتیاوې له پامه غورځوي.
د اجرا کولو پر مهال د لویو پرزو سي اېن سي ماشین کاري, تودوخهیي ځوړ وړي کولی شي ستاسو د وروستي پایکارۍ له بشپړېدو مخکې، د برمه کولو مهم تنظیمات له منځه یوسي.
د حرارتي ثبات لپاره عملي ستراتیژۍ:
- د پروسې په جریان کې پروبینګ او د همغږۍ متغیر انحرافات: یوازې په خپل لومړني WCS (د کار همغږي سیسټم) تنظیم تکیه مه کوئ. اتوماتیک سپنډل پروبونه (د بېلګې په توګه، رینشا) پروګرام کړئ ترڅو د درنې رუფینګ او سپک فینشینګ دورو ترمنځ ډیټمونه او د مهمو ځانګړتیاوو ابعاد بیا تایید کړي.
- سخته، استراحت، او ارام: درنه میلنګ د کار پر ټوټه خورا ډېره تودوخه اچوي او په ورته وخت کې په رول شوي المونیمي تختو یا ډکټایل اوسپنیزو قالبونو کې پاتې فشار خوشې کوي. د موادو له زېرمې څخه 80% خام شکل ورکړئ، پرزه خلاص کړئ ترڅو فلز “ساه واخلي” او ارام شي، بیا د پای ورکولو د اوزار لارو (toolpaths) ترسره کولو دمخه یې په لږ ټورک سره بیا کلک کړئ.
- کنټرول شوی کولنټ رسول: د لوړ حجم سړوونکی (فلاډ کولنټ) مرسته کوي، خو په لویو بلاکونو کې ژور کندې جوړول لوړ فشار لرونکي د سپنډل له لارې سړوونکي (TSC، ۷۰+ بار) ته اړتیا لري ترڅو ټوټې (چپس) سمدستي ومینځي او د پرې کوونکي څنډې پر سر د حرارتي تودوخې راټولېدو مخه ونیسي.
پرمختللی کار نیول: پر درنو ریختو شویو توکو د منګولې د شکل خرابېدو مخنیوی
د ۵۰۰ کیلوګرامه فورج کولو کلک کول خورا ډېر نیولو ځواک ته اړتیا لري، خو له حده زیات کلک کول یوه عامه دام ده. د ماشین کارۍ پرمهال د کلکولو له حده زیات ځواک کاري ټوټه په ارتجاعي توګه بدوي؛ کله چې تاسو هایډرولیک کلکونې خوشې کړئ، ټوټه بېرته خپل اصلي شکل ته راګرځي، او ستاسو د هواروالي حده له منځه ځي.
مقایسه: دودیز کلپ کول د عصري بې فشاره کار ساتنې په وړاندې
| ځانګړتیا / معیار | دودیز میخانیکي کونډۍ / کلکونکي | صفر نقطې او هایدرولیکي لامبو لرونکی ترتیب |
| د خطر یوه برخه تحریف | لوړ (محلي کشش د بېرته ټوپ لامل کیږي) | ډېر ټیټ (حتی د ځواک وېش) |
| د ترتیب او بدلون وخت | ۲.۵ – ۴.۰ ساعته | ۱۵ – ۳۰ دقیقې |
| لړزه کمول | په نرۍ دېواله برخو کې کمزوری | لوړ (د ځان تنظیموونکو اړخیزو جکونو په کارولو سره) |
| د لاسته راوړلو وړ دقتونه | له ±۰.۰۸ ملي متره تر ±۰.۱۵ ملي متره | له ±0.015 ملي متره تر ±0.03 ملي متره |
د لویو ماشینونو پر بېډونو د امانتداره کار ساتنې لپاره:
- د صفر نقطې کلکولو سیسټمونه: د ۰.۰۰۵ ملي متر څخه کم د تکرار وړ موقعیت دقت ساتلو سره، د ترتیب وخت په ډراماټیک ډول کم کړئ.
- هیدرولیکي لامبړکي تکیې: د باریک دیواله برخو لاندې د ځان تنظیموونکو هایدرولیک ملاتړي ستنو په ځای کولو سره د کپکپۍ مخه ونیسئ او د اوزار ټېلې کیدل (“让刀”) له منځه یوسئ.
- د لویو ورقو اجزاوو لپاره د خلا جالۍ تختې: د هغو لویو فضايي المونیمي پوښونو لپاره غوره دی چېرته چې میخانیکي پورتنۍ کلکونکې د پنځه محوره اوزار لارو مخه نیسي.
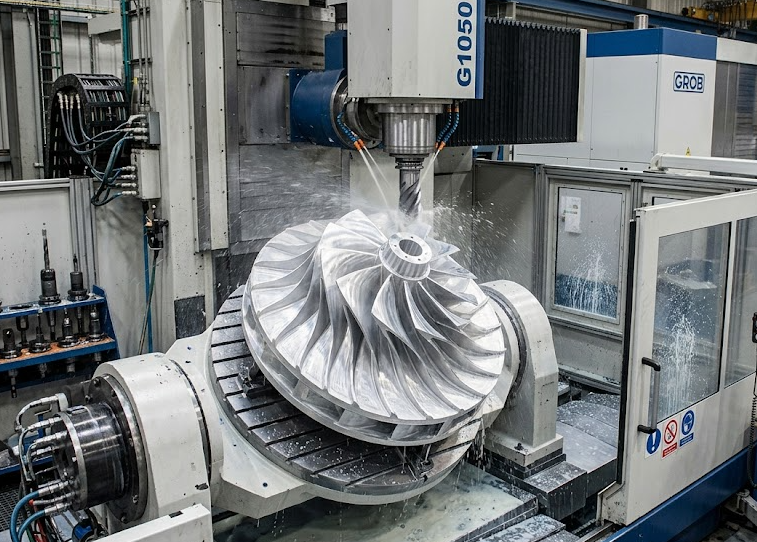
د اوږد لاس اوزارو لپاره د اوزارلارې اصلاح او د لړزې کمول
د ۳۰۰ ملي متره رام اکسټینشن (RAM extension) باندې د ۵۰ ملي متره فېس میل چلول، د یو معیاري VMC چلولو په پرتله، یو بلکل مختلف چلند ته اړتیا لري. لوړ اوور هېنگ (high overhang) د کټر چټر (cutter chatter)، د کاربايډ انسرټ (carbide insert) له وخته مخکې خرابوالي، او د سطحې خراب پای ته رسولو لامل کیږي ($R_a < 0.8 \ \mu\text{m}$).
- تطبیقي پاکول (چټک ماشین کاري): د پوره پلنوالي ښکېلتیا سره د ژورو محوري پرې کولو پرځای، سپکه شعاعي ښکېلتیا ($a_e$) د اعظمي محوري ژوروالي ($a_p$) سره یوځای وکاروئ. دا د پرې کولو ځواکونه د غځول شویو اوزار لرونکو پر وړاندې په افقي ډول د فشار راوړلو پرځای، پورته سخت سپنډل ته لارښوونه کوي.
- د خوړنۍ سرعت ډینامیک تنظیمول: کله چې نږدې داخلي شعاعونو ته ننوځئ، د خوراکي سرعت په اتوماتيک ډول کم کړئ ترڅو د کونج بوج او د پرې کوونکي ځوړندېدو مخه ونیول شي، او په ژورو کندو د بدرنګه چټر نښو رامنځته کېدل مخنیوی وشي.
د DFM لارښوونې: لویې پرزې د ارزانه CNC ماشین کارۍ لپاره څنګه ډیزاین کړو
که تاسو د تولید شریکانو په لټه کې یاست یا دودیز درانه اجزا ډیزاین کوئ، نو د تولید وړتیا لپاره د ډیزاین (DFM) دغو اصولو په پام کې نیول به د ماشین کارۍ دورې تر ۳۰۰۱TP3T پورې راکمې کړي:
- د داخلي کونجونو شعاعونه معیاري کړئ: له تېزو ۹۰ درجې داخلي کونجونو څخه ډډه وکړئ. د داخلي خال شعاعونه د معیاري کټر شعاعونو په پرتله لږ څه لوی کړئ (د بېلګې په توګه، د ۱۲ ملي متري اینډ میل لپاره ۸ ملي متري شعاع وکاروئ)، ترڅو اوزار په کونجونو کې پرته له درېدو په اسانۍ سره حرکت وکړي.
- د تاریخ سطحې یوځای کړئ: کلیدي هندسي اشارې (عمودیت، موقعیت، هممرکزي) د لومړي ترتیب په ترڅ کې په ماشیني توګه جوړ شوي یوه واحد اصلي دیتم پلین ته راجع وساتئ.
- د پورته کولو او تړلو ټکي شامل کړئ: د M16 یا M20 تار لرونکي سوري د اېبولټونو لپاره یوازې د لېږدولو لپاره نه دي—مشین کاران ورته اړتیا لري ترڅو خام بلټونه په خوندي توګه د ماشین پر میز پورته کړي، پرته له دې چې دقیق سطحې زیانمنې شي.
ډېرې پوښتل شوې پوښتنې (FAQ)
د لویو پرزو په سي اېن سي ماشین کارۍ کې اصلي ننګونې څه دي؟
په تر ټولو لویو ننګونو کې د حرارتي پراختیا مدیریت کول، د موادو د لرې کولو پرمهال د فشار کمولو د شکل خرابوالي کنټرولول، د سپنډل د اوږدو غځونو له امله د اوزار د لړزې مخنیوی، او د اوږدو حرکت کوونکو محورونو (۳+ متره) په اوږدو کې د موقعیت د کره حده ساتل شامل دي.
د CNC په ماشین جوړو شویو لویو برخو کې د اندازه یي حدودو تصدیق څنګه کوئ؟
موږ د اقلیمي کنټرول لرونکو معاینه خونو ($20^\circ\text{C} \pm 0.5^\circ\text) دننه د لېږد وړ لېزر ټریکرونه او لوی-پل CMMs (د همغږۍ اندازه کولو ماشینونه) کاروو.C)$) د 3D CAD ماډلونو په وړاندې د مهمو هندسي ابعادو او د زغملو حدونو د تاییدولو لپاره.
د لویو، دودیزو CNC پرزو لپاره کوم مواد معمولاً کارول کیږي؟
په عامو موادو کې ساختماني المونیمي الیاژونه (6061-T6، 7075-T6)، ډکټایل کاسټ اېرن (GGG40/GGG50)، د درنو فولادو ویلډمنټونه (A36, Q355B)، سټینلیس سټیل (304/316L)، او د هوافضايي غوښتنو لپاره د لوړې قوت لرونکي ټایټینیم الیاژونه.
آیا ستاسو د لویو برخو لپاره دقیق سي اېن سي ماشین کارۍ ته اړتیا لرئ؟
که تاسو د درنو صنعتي ماشینونو لپاره د نمونوي تولید یا کم حجم تولید ته اړتیا لرئ، زموږ تاسیسات د لوړ دقت ۵-محوره ګینټري میلونو سره سمبال دي چې د ۴۰۰۰ ملي مترو تر اوږدوالي پورې د کاري ټوټو د سمبالولو وړتیا لري.
[د وړیا DFM بیاکتنې او رقابتي نرخ ترلاسه کولو لپاره نن خپل 3D CAD فایلونه (STEP/IGES) اپلوډ کړئ!]