बड़े पुर्जों की सटीक सीएनसी मशीनिंग: थर्मल ड्रिफ्ट को कैसे दूर करें और कसकर सहनशीलता बनाए रखें
अगर आपने कभी 3-मीटर एल्यूमिनियम स्ट्रक्चरल फ्रेम को अनक्लैंप करते ही 0.5 मिमी तक विकृत होते देखा है, तो आप कठोर वास्तविकता को जानते हैं: बड़े पुर्जों की सीएनसी मशीनिंग यह सिर्फ एक बड़ी गैंट्री मिल रखने के बारे में नहीं है। यह एक पूरी तरह से अलग खेल है जहाँ थर्मल डायनामिक्स, गुरुत्वाकर्षण और लोचशील पुनर्प्राप्ति सक्रिय रूप से आपके सेटअप के खिलाफ काम करते हैं।.
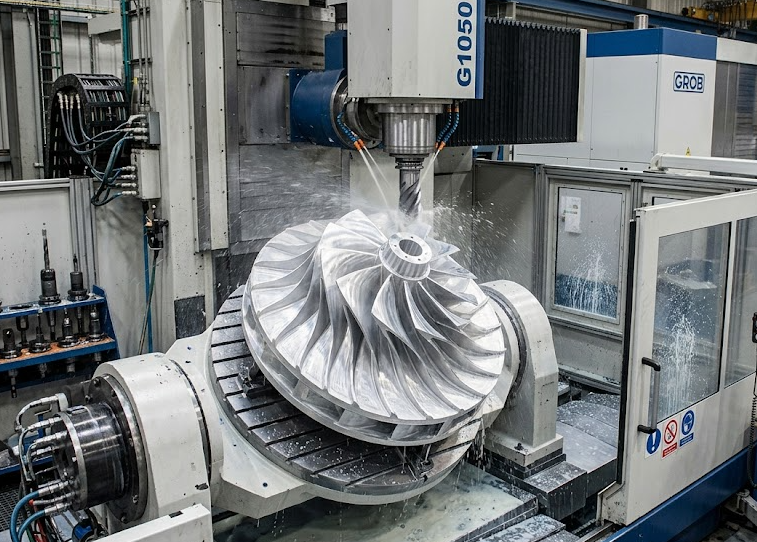
बड़े प्रारूप को निष्पादित करते समय सीएनसी मिलिंग भारी कास्टिंग्स, ईवी बैटरी ट्रे हाउसिंग्स, या एयरोस्पेस बल्कहेड्स पर, प्राथमिक चुनौती सरल धातु हटाने से आंतरिक तनाव प्रबंधन और गतिशील विक्षेपण नियंत्रण की ओर स्थानांतरित हो जाती है।.
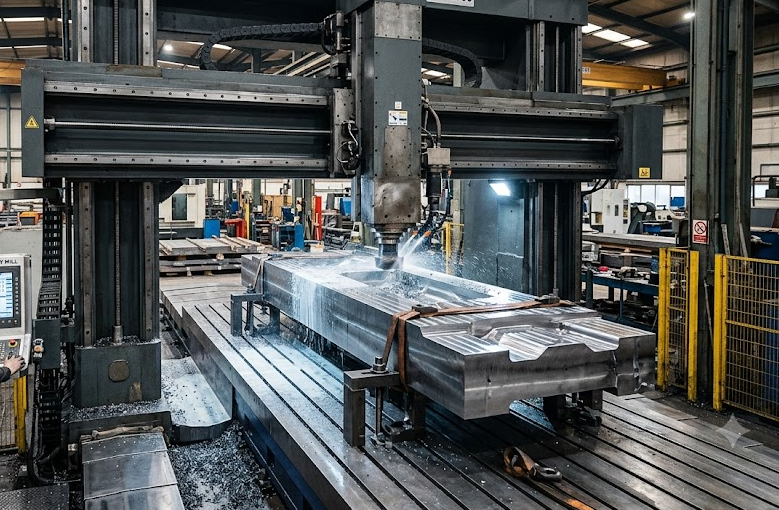
बड़े प्रारूप सीएनसी मिलिंग में तापीय विस्तार का प्रबंधन
छोटे ब्रैकेट घटकों पर, कार्यशाला के फर्श का तापमान 3°C तक बढ़ जाना पूरी तरह से अनदेखा रह जाता है। 4 मीटर लंबे स्टील वेल्डमेंट पर वही तापमान वृद्धि सामग्री को दर्जनों माइक्रोन तक फैला देती है—और यह आसानी से आपके ISO 2768-m या सख्त GD&T मानदंडों को पार कर देती है।.
जब प्रदर्शन करते समय बड़े पुर्जों की सीएनसी मशीनिंग, थर्मल ड्रिफ्ट आपके अंतिम फिनिशिंग पास के पूरे होने से पहले ही महत्वपूर्ण बोर संरेखणों को नष्ट कर सकता है।.
तापीय स्थिरता के लिए रियल-शॉप रणनीतियाँ:
- प्रक्रिया-समय जांच एवं गतिशील निर्देशांक विस्थापन: केवल अपने प्रारंभिक WCS (वर्क कोऑर्डिनेट सिस्टम) सेटअप पर निर्भर न रहें। भारी रफिंग और हल्की फिनिशिंग चक्रों के बीच डेटम और महत्वपूर्ण फीचर आयामों को पुनः सत्यापित करने के लिए स्वचालित स्पिंडल प्रोब्स (जैसे Renishaw) प्रोग्राम करें।.
- कठोर, विश्राम, और आराम: भारी मिलिंग वर्कपीस में भारी गर्मी उत्पन्न करती है और रोल किए गए एल्यूमीनियम प्लेटों या डक्टाइल आयरन कास्टिंग्स में अवशिष्ट तनाव को मुक्त करती है। सामग्री स्टॉक 80% का रफ आउट करें, भाग को अनक्लैंप करें ताकि धातु “साँस ले सके” और आराम कर सके, फिर फिनिश टूलपाथ्स निष्पादित करने से पहले न्यूनतम टॉर्क के साथ पुनः क्लैंप करें।.
- नियंत्रित शीतलक वितरण: उच्च-प्रवाह मात्रा वाला फ्लड कूलेंट मदद करता है, लेकिन विशाल ब्लॉकों में गहरी पॉकेटिंग के लिए उच्च-दबाव थ्रू-स्पिंडल कूलेंट (TSC, 70+ बार) की आवश्यकता होती है, ताकि चिप्स को तुरंत धोया जा सके और कटिंग एज पर ऊष्मीय गर्मी के संचय को रोका जा सके।.
उन्नत वर्कहोल्डिंग: भारी कास्टिंग्स पर क्लैंपिंग विकृति को रोकना
500 किलोग्राम की फोर्जिंग को क्लैंप करने के लिए अत्यधिक पकड़ शक्ति की आवश्यकता होती है, लेकिन अत्यधिक कसना एक क्लासिक जाल है। मशीनिंग के दौरान अत्यधिक क्लैंपिंग बल वर्कपीस को लोचदार रूप से विकृत कर देता है; जैसे ही आप हाइड्रोलिक क्लैंप छोड़ते हैं, भाग वापस उछल जाता है और आपकी समतलता सहनशीलता समाप्त हो जाती है।.
तुलना: पारंपरिक क्लैंपिंग बनाम आधुनिक तनाव-मुक्त वर्कहोल्डिंग
| विशेषता / मीट्रिक | पारंपरिक यांत्रिक वाइस / क्लैंप | शून्य-बिंदु एवं हाइड्रोलिक फ्लोटिंग सेटअप |
| आंशिक विकृति जोखिम | उच्च (स्थानीय तनाव स्प्रिंगबैक का कारण बनता है) | अत्यंत निम्न (यहाँ तक कि बल वितरण) |
| सेटअप और चेंजओवर समय | 2.5 – 4.0 घंटे | 15 – 30 मिनट |
| कंपन अवशमन | पतली दीवार वाले खंडों पर कमजोर | उच्च (स्वयं-समायोजित साइड जैक का उपयोग करके) |
| प्राप्य सहनशीलताएँ | ±0.08 मिमी से ±0.15 मिमी | ±0.015 मिमी से ±0.03 मिमी |
बड़े मशीन बेड पर विश्वसनीय वर्कहोल्डिंग के लिए:
- शून्य-बिंदु क्लैंपिंग प्रणालियाँ: 0.005 मिमी से कम दोहराई जा सकने वाली स्थिति सटीकता बनाए रखते हुए सेटअप समय में नाटकीय रूप से कटौती करें।.
- हाइड्रोलिक फ्लोटिंग सपोर्ट्स: चटर को दबाने और टूल पुश-ऑफ (“让刀”) को खत्म करने के लिए पतली दीवार वाले हिस्सों के नीचे स्व-समायोजित हाइड्रोलिक सपोर्ट पिन स्थापित करें।.
- बड़े शीट घटकों के लिए वैक्यूम ग्रिड प्लेटें: बड़े एयरोस्पेस एल्यूमीनियम स्किन्स के लिए आदर्श, जहाँ यांत्रिक टॉप क्लैम्प्स 5-अक्ष टूलपाथ्स में बाधा डाल सकते हैं।.
लंबी-पहुँच टूलिंग के लिए टूलपाथ अनुकूलन और कंपन अवशमन
300 मिमी RAM एक्सटेंशन पर 50 मिमी फेस मिल चलाने के लिए मानक VMC चलाने की तुलना में पूरी तरह से अलग दृष्टिकोण की आवश्यकता होती है। उच्च ओवरहैंग से कटर चटर, कार्बाइड इन्सर्ट का समयपूर्व टूटना और खराब सतह फिनिश ($R_a < 0.8 \ \mu\text{m}$) होता है।.
- अनुकूलनशील सफ़ाई (उच्च-गति मशीनिंग): पूर्ण चौड़ाई संलग्नता वाले गहरे अक्षीय कटों के बजाय, हल्की रेडियल संलग्नता ($a_e$) का उपयोग करें और अधिकतम अक्षीय गहराई ($a_p$) अपनाएँ। यह कटिंग बलों को कठोर स्पिंडल में ऊपर की ओर निर्देशित करता है, बजाय इसके कि वे विस्तारित टूल होल्डर्स के खिलाफ क्षैतिज रूप से धकेलें।.
- गतिशील फीडरेट स्केलिंग: कॉर्नर लोडिंग और कटर विक्षेपण को रोकने के लिए जब आप संकीर्ण आंतरिक त्रिज्याओं में प्रवेश करते हैं तो फीड दरों को स्वचालित रूप से कम करें, जिससे गहरे पॉकेट की दीवारों पर भद्दे चैटर निशान न बनें।.
डीएफएम दिशानिर्देश: लागत-कुशल सीएनसी मशीनिंग के लिए बड़े पुर्जों को कैसे डिज़ाइन करें
यदि आप विनिर्माण साझेदारों की तलाश कर रहे हैं या कस्टम भारी घटकों का डिज़ाइन कर रहे हैं, तो इन निर्माण योग्यता डिज़ाइन (DFM) नियमों को ध्यान में रखने से मशीनिंग चक्र 30% तक कम हो सकते हैं:
- आंतरिक कोने के त्रिज्याओं का मानकीकरण करें: तीखे 90° के आंतरिक कोनों से बचें। आंतरिक पॉकेट का रेडियस मानक कटर रेडियस से थोड़ा बड़ा रखें (उदाहरण के लिए, 12 मिमी एंड मिल के लिए 8 मिमी रेडियस का उपयोग करें), ताकि टूल कोनों से बिना रुके सुचारू रूप से गुज़रे।.
- डेटम सतहों को समेकित करें: मुख्य ज्यामितीय संकेत (लंबवतता, स्थिति, समकेन्द्रता) को पहले सेटअप में मशीन किए गए एकल प्राथमिक डेटाम तल के संदर्भ में रखें।.
- लिफ्टिंग और रिगिंग बिंदुओं को शामिल करें: M16 या M20 थ्रेडेड होल आंख वाले बोल्टों के लिए सिर्फ परिवहन के लिए नहीं होते—मशीनिस्टों को इन्हें बिना सटीक सतहों को नुकसान पहुँचाए कच्चे बिलेट्स को मशीन टेबल पर सुरक्षित रूप से उठाने के लिए चाहिए।.
अक्सर पूछे जाने वाले प्रश्न (FAQ)
बड़े पुर्जों की सीएनसी मशीनिंग में मुख्य चुनौतियाँ क्या हैं?
सबसे बड़ी चुनौतियों में शामिल हैं: तापीय विस्तार का प्रबंधन करना, सामग्री हटाने के दौरान तनाव-मुक्ति विकृति को नियंत्रित करना, लंबी स्पिंडल एक्सटेंशन के कारण होने वाले टूल चटर से बचना, और लंबी यात्रा अक्षों (3+ मीटर) पर सख्त स्थिति सहनशीलता बनाए रखना।.
आप बड़े सीएनसी मशीन किए गए घटकों पर सहनशीलताओं की जांच कैसे करते हैं?
हम जलवायु-नियंत्रित निरीक्षण कक्षों ($20^\circ\text{C} \pm 0.5^\circ\textC)$) का उपयोग करके महत्वपूर्ण ज्यामितीय आयामों और सहनशीलताओं की 3D CAD मॉडलों के विरुद्ध जांच की जाती है।.
कस्टम बड़े सीएनसी पुर्जों के लिए आमतौर पर किन सामग्रियों का उपयोग किया जाता है?
सामान्य सामग्रियों में संरचनात्मक एल्यूमीनियम मिश्र धातुएं (6061-T6, 7075-T6), डक्टाइल कास्ट आयरन (GGG40/GGG50), भारी स्टील वेल्डमेंट्स (A36, Q355B), स्टेनलेस स्टील (304/316L), और एयरोस्पेस अनुप्रयोगों के लिए उच्च-मजबूत टाइटेनियम मिश्र धातुएँ।.
क्या आपके बड़े घटकों के लिए सटीक सीएनसी मशीनिंग की आवश्यकता है?
चाहे आपको प्रोटोटाइप निर्माण की आवश्यकता हो या भारी औद्योगिक मशीनरी के लिए कम-मात्रा उत्पादन की, हमारी सुविधा उच्च-सटीकता वाले 5-अक्ष गैंट्री मिलों से सुसज्जित है, जो 4,000 मिमी तक की लंबाई वाले वर्कपीस को संभालने में सक्षम हैं।.
[निःशुल्क DFM समीक्षा और प्रतिस्पर्धी कोटेशन प्राप्त करने के लिए आज ही अपनी 3D CAD फ़ाइलें (STEP/IGES) अपलोड करें!]