Lavorazione CNC di precisione di pezzi di grandi dimensioni: come superare la deriva termica e mantenere tolleranze strette
Se vi è mai capitato che un telaio strutturale in alluminio di 3 metri si deformasse di 0,5 mm subito dopo averlo sganciato, conoscete bene la dura realtà: Lavorazione CNC di pezzi di grandi dimensioni Non si tratta semplicemente di avere una fresatrice a portale più grande. È tutta un’altra storia, in cui la termodinamica, la gravità e il ritorno elastico agiscono attivamente contro la tua configurazione.
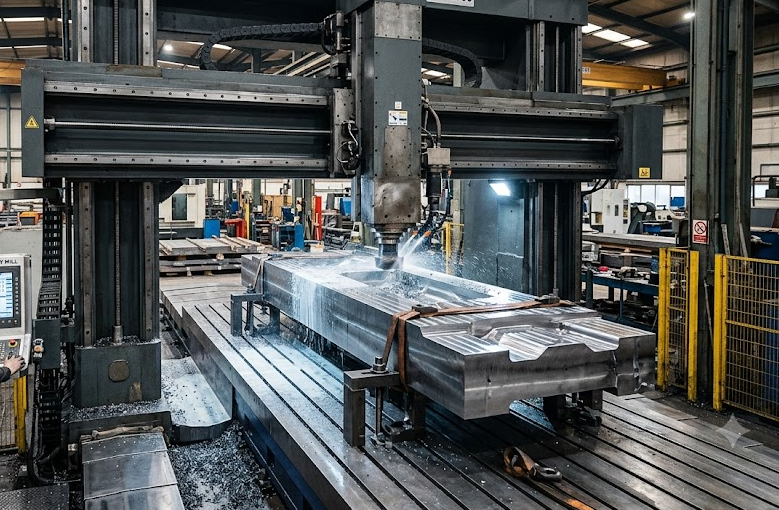
Quando si eseguono lavori di grande formato Fresatura CNC Nel caso di fusioni pesanti, alloggiamenti per batterie di veicoli elettrici o paratie aerospaziali, la sfida principale non consiste più nella semplice asportazione di metallo, bensì nella gestione delle sollecitazioni interne e nel controllo dinamico della deflessione.
Gestione della dilatazione termica nella fresatura CNC di grandi dimensioni
Su componenti di piccole dimensioni, un picco di temperatura in officina di 3 °C passa completamente inosservato. Su una struttura saldata in acciaio di 4 metri, lo stesso aumento di temperatura provoca una dilatazione del materiale di decine di micron, superando facilmente i requisiti della norma ISO 2768-m o quelli rigorosi della GD&T.
Quando si esegue Lavorazione CNC di pezzi di grandi dimensioni, la deriva termica può compromettere gli allineamenti critici dei fori prima ancora che la passata di finitura finale sia completata.
Strategie pratiche per garantire la stabilità termica:
- Misurazione in corso di lavorazione e correzioni dinamiche delle coordinate: Non affidarti esclusivamente alla configurazione iniziale del WCS (Work Coordinate System, sistema di coordinate di lavoro). Programma le sonde automatiche del mandrino (ad esempio, Renishaw) per verificare nuovamente i punti di riferimento e le quote delle caratteristiche critiche tra i cicli di sgrossatura pesante e di finitura leggera.
- Allenamento intenso, riposo e relax: La fresatura pesante genera un enorme accumulo di calore nel pezzo, liberando al contempo le tensioni residue presenti nelle lamiere di alluminio laminato o nei getti in ghisa sferoidale. Sgrossare il materiale grezzo 80%, sganciare il pezzo per consentire al metallo di “respirare” e rilassarsi, quindi fissarlo nuovamente con una coppia minima prima di eseguire i percorsi di finitura.
- Erogazione controllata del refrigerante: Un flusso abbondante di refrigerante è utile, ma la lavorazione di tasche profonde su blocchi di grandi dimensioni richiede un sistema di raffreddamento attraverso il mandrino (TSC, oltre 70 bar) ad alta pressione per espellere immediatamente i trucioli e impedire l’accumulo di calore sul tagliente.
Sistemi avanzati di serraggio: prevenzione delle deformazioni da serraggio sui pezzi fusi pesanti
Il serraggio di un pezzo forgiato da 500 kg richiede una forza di serraggio enorme, ma il serraggio eccessivo è una trappola classica. Una forza di serraggio eccessiva provoca una deformazione elastica del pezzo durante la lavorazione; una volta rilasciate le morse idrauliche, il pezzo ritorna alla sua forma originale e la tolleranza di planarità va persa.
Confronto: serraggio tradizionale vs. serraggio moderno senza sollecitazioni
| Caratteristica / Metrica | Morse e morsetti meccanici tradizionali | Regolazione del punto zero e del galleggiamento idraulico |
| Rischio di distorsione parziale | Elevata (la deformazione localizzata provoca il ritorno elastico) | Estremamente bassa (distribuzione uniforme della forza) |
| Tempi di configurazione e cambio formato | Da 2,5 a 4,0 ore | 15 – 30 minuti |
| Smorzamento delle vibrazioni | Scarsa su sezioni a pareti sottili | Alta (utilizzando martinetti laterali autoregolanti) |
| Tolleranze raggiungibili | da ±0,08 mm a ±0,15 mm | da ±0,015 mm a ±0,03 mm |
Per un serraggio affidabile su banchi macchina di grandi dimensioni:
- Sistemi di serraggio a punto zero: Ridurre drasticamente i tempi di configurazione, mantenendo al contempo una precisione di posizionamento ripetibile inferiore a 0,005 mm.
- Supporti idraulici flottanti: Posizionare dei perni di supporto idraulici autoregolanti sotto le sezioni a pareti sottili per attenuare le vibrazioni ed eliminare lo slittamento dell'utensile (“让刀”).
- Piastre a griglia sottovuoto per componenti in lamiera di grandi dimensioni: Ideale per grandi rivestimenti in alluminio per il settore aerospaziale, dove i morsetti meccanici superiori ostacolerebbero i percorsi utensile a 5 assi.
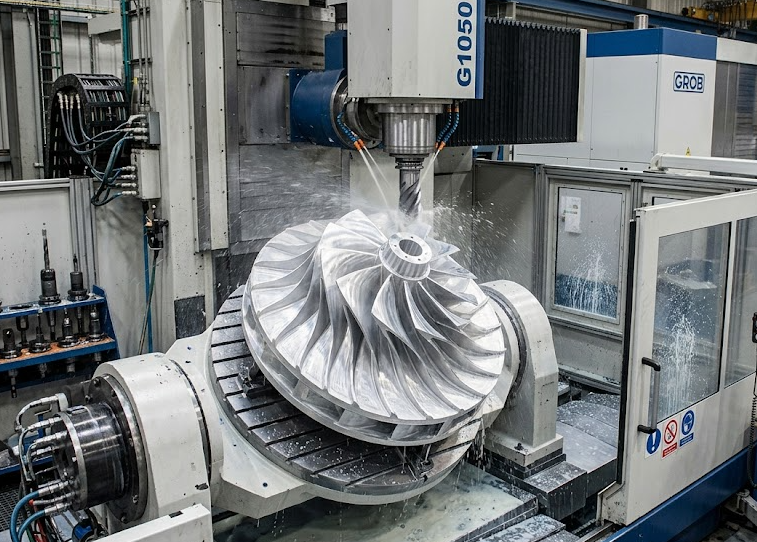
Ottimizzazione del percorso utensile e smorzamento delle vibrazioni per utensili a raggio d'azione esteso
L'utilizzo di una fresa frontale da 50 mm su una prolunga RAM da 300 mm richiede un approccio completamente diverso rispetto all'utilizzo di un centro di lavoro verticale standard. Un'elevata sporgenza provoca vibrazioni della fresa, guasti prematuri degli inserti in carburo e finiture superficiali scadenti ($R_a < 0,8 \ \mu\text{m}$).
- Lavorazione adattiva (lavorazione ad alta velocità): Anziché eseguire tagli assiali profondi con impegno a tutta larghezza, utilizzare un impegno radiale leggero ($a_e$) abbinato alla massima profondità assiale ($a_p$). In questo modo le forze di taglio vengono convogliate verso l'alto nel mandrino rigido, anziché esercitare una spinta orizzontale contro i portautensili estesi.
- Ridimensionamento dinamico dell'avanzamento: Ridurre automaticamente le velocità di avanzamento quando si entra in raggi interni stretti per prevenire il sovraccarico agli angoli e la deflessione della fresa, evitando così antiestetici segni di vibrazione sulle pareti delle cavità profonde.
Linee guida DFM: come progettare componenti di grandi dimensioni per una lavorazione CNC economicamente vantaggiosa
Se state cercando partner di produzione o progettando componenti pesanti su misura, tenere a mente queste regole di progettazione orientata alla producibilità (DFM) vi consentirà di ridurre i cicli di lavorazione fino al 30%:
- Standardizzazione dei raggi degli angoli interni: Evitare angoli interni acuti a 90°. Impostare i raggi delle tasche interne leggermente superiori ai raggi standard delle frese (ad esempio, utilizzare un raggio di 8 mm per una fresa a candela da 12 mm), in modo che l'utensile scorra agevolmente lungo gli angoli senza soffermarsi.
- Consolidamento delle superfici di riferimento: Assicurarsi che le quote geometriche chiave (perpendicolarità, posizione, concentricità) facciano riferimento a un unico piano di riferimento primario lavorato durante la prima configurazione.
- Incorporare punti di sollevamento e fissaggio: I fori filettati M16 o M20 per i bulloni ad occhiello non servono solo per il trasporto: gli operatori ne hanno bisogno per sollevare in sicurezza le billette grezze sul piano della macchina senza danneggiare le superfici di precisione.
Domande frequenti (FAQ)
Quali sono le principali sfide nella lavorazione CNC di pezzi di grandi dimensioni?
Tra le sfide principali figurano la gestione della dilatazione termica, il controllo delle deformazioni dovute all’allentamento delle sollecitazioni durante l’asportazione di materiale, la prevenzione delle vibrazioni dell’utensile causate da estensioni del mandrino di notevole lunghezza e il mantenimento di tolleranze posizionali ristrette lungo assi con corse estese (3+ metri).
Come si verificano le tolleranze su componenti di grandi dimensioni lavorati con macchine CNC?
Utilizziamo laser tracker portatili e macchine di misura a coordinate (CMM) a ponte di grandi dimensioni all’interno di sale di ispezione climatizzate ($20^\circ\text{C} \pm 0,5^\circ\text{C}$) per verificare le dimensioni geometriche critiche e le tolleranze rispetto ai modelli CAD 3D.
Quali sono i materiali comunemente utilizzati per la produzione di componenti CNC di grandi dimensioni su misura?
Tra i materiali più comuni figurano le leghe di alluminio strutturali (6061-T6, 7075-T6), ghisa sferoidale (GGG40/GGG50), strutture saldate in acciaio pesante (A36, Q355B), acciaio inossidabile (304/316L) e leghe di titanio ad alta resistenza per applicazioni aerospaziali.
Hai bisogno di lavorazioni CNC di precisione per i tuoi componenti di grandi dimensioni?
Che abbiate bisogno della realizzazione di prototipi o di una produzione in piccole serie per macchinari industriali pesanti, il nostro stabilimento è dotato di fresatrici a portale a 5 assi ad alta precisione in grado di lavorare pezzi di lunghezza fino a 4.000 mm.
[Carica oggi stesso i tuoi file CAD 3D (STEP/IGES) per ricevere una revisione DFM gratuita e un preventivo competitivo!]