Precyzyjna obróbka CNC dużych elementów: jak przezwyciężyć dryft termiczny i zachować wąskie tolerancje
Jeśli kiedykolwiek zdarzyło ci się, że 3-metrowa aluminiowa rama konstrukcyjna wypaczyła się o 0,5 mm zaraz po zwolnieniu zacisków, znasz tę surową rzeczywistość: Obróbka CNC dużych elementów Nie chodzi tu tylko o to, żeby mieć większą frezarkę bramową. To zupełnie inna liga, w której dynamika termiczna, grawitacja i sprężystość materiału aktywnie działają na niekorzyść twojej konfiguracji.
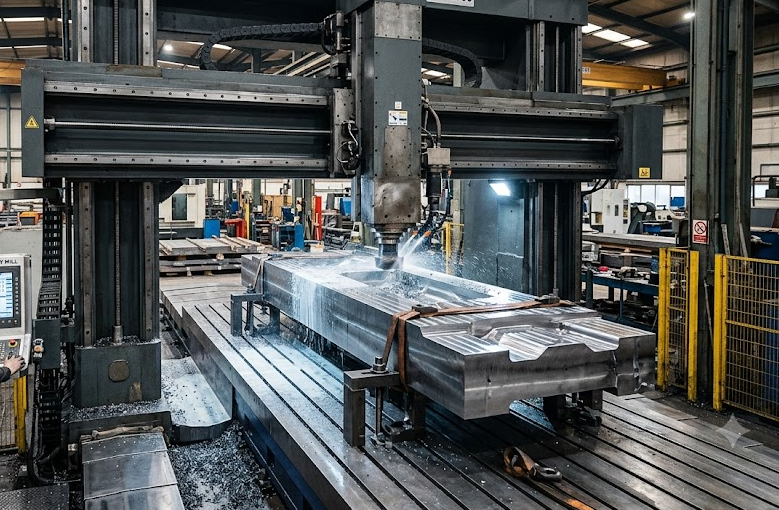
Podczas drukowania w dużym formacie Frezowanie CNC W przypadku ciężkich odlewów, obudów wnęk akumulatorów pojazdów elektrycznych czy przegród lotniczych głównym wyzwaniem nie jest już zwykłe usuwanie materiału, lecz zarządzanie naprężeniami wewnętrznymi oraz dynamiczna kontrola ugięć.
Zarządzanie rozszerzalnością cieplną w wielkoformatowym frezowaniu CNC
W przypadku niewielkich elementów wspornikowych wzrost temperatury w hali produkcyjnej o 3°C pozostaje całkowicie niezauważalny. Natomiast w przypadku 4-metrowej konstrukcji spawanej ze stali ten sam wzrost temperatury powoduje rozszerzenie materiału o dziesiątki mikronów — co z łatwością przekracza wymagania normy ISO 2768-m lub rygorystyczne wymagania GD&T.
Podczas wykonywania Obróbka CNC dużych elementów, dryf termiczny może zniweczyć precyzyjne wyrównanie otworów, zanim jeszcze zakończy się ostatni przejazd wykańczający.
Praktyczne strategie zapewnienia stabilności termicznej:
- Pomiar w trakcie obróbki i dynamiczne przesunięcia współrzędnych: Nie należy polegać wyłącznie na początkowej konfiguracji układu współrzędnych roboczych (WCS). Należy zaprogramować automatyczne sondy wrzeciona (np. Renishaw) tak, aby ponownie weryfikowały punkty odniesienia i wymiary kluczowych elementów między cyklami zgrubnego i dokładnego wykańczania.
- Aktywność fizyczna, odpoczynek i relaks: Intensywne frezowanie powoduje wytworzenie ogromnej ilości ciepła w obrabianym elemencie, jednocześnie uwalniając naprężenia szczątkowe w walcowanych blachach aluminiowych lub odlewach z żeliwa sferoidalnego. Należy wykonać zgrubne frezowanie materiału 80%, odpiąć element, aby metal mógł “oddychać” i odprężyć się, a następnie ponownie zamocować go z minimalnym momentem dokręcania przed wykonaniem ścieżek narzędzia do obróbki wykańczającej.
- Kontrolowane dostarczanie chłodziwa: Chłodziwo o dużej wydajności jest pomocne, ale głębokie wgłębienia w masywnych blokach wymagają chłodziwa pod wysokim ciśnieniem doprowadzanego przez wrzeciono (TSC, ponad 70 barów), aby natychmiast wypłukiwać wióry i zapobiegać gromadzeniu się ciepła na krawędzi skrawającej.
Zaawansowane mocowanie obrabianych elementów: zapobieganie odkształceniom spowodowanym mocowaniem w przypadku ciężkich odlewów
Zamocowanie odkuwki o masie 500 kg wymaga ogromnej siły docisku, jednak zbyt mocne dokręcenie stanowi klasyczną pułapkę. Nadmierna siła docisku powoduje odkształcenie sprężyste obrabianego elementu podczas obróbki; po zwolnieniu zacisków hydraulicznych element wraca do pierwotnego kształtu, a tolerancja płaskości zostaje przekroczona.
Porównanie: tradycyjne mocowanie a nowoczesne, bezstresowe mocowanie detali
| Funkcja / Jednostka miary | Tradycyjne imadła mechaniczne / zaciski | Ustawienie punktu zerowego i regulacja hydrauliczna |
| Ryzyko zniekształcenia części | Wysokie (miejscowe odkształcenie powoduje sprężystość powrotną) | Bardzo niski (równomierny rozkład siły) |
| Czas przygotowania i przezbrojenia | 2,5–4,0 godziny | 15–30 minut |
| Tłumienie drgań | Słabe wyniki w przypadku elementów o cienkich ściankach | Wysoka (z wykorzystaniem samoregulujących się podpórek bocznych) |
| Możliwe do osiągnięcia tolerancje | od ±0,08 mm do ±0,15 mm | od ±0,015 mm do ±0,03 mm |
W celu zapewnienia niezawodnego mocowania detali na dużych łożach maszyn:
- Systemy mocujące typu „zero-point”: Znacznie skrócić czas przygotowania, zachowując powtarzalną dokładność pozycjonowania poniżej 0,005 mm.
- Hydrauliczne podpory pływające: Pod cienkościennymi elementami należy umieścić samoregulujące się hydrauliczne sworznie podtrzymujące, aby stłumić drgania i wyeliminować odrywanie się narzędzia (“让刀”).
- Płyty siatkowe próżniowe do dużych elementów blaszanych: Idealne rozwiązanie w przypadku dużych aluminiowych poszyć stosowanych w przemyśle lotniczym i kosmicznym, gdzie mechaniczne zaciski górne utrudniałyby prowadzenie ścieżek narzędzia w 5 osiach.
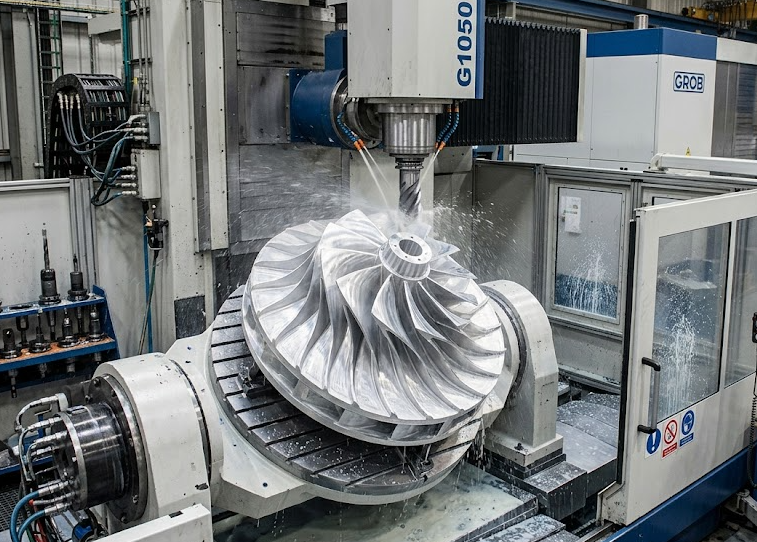
Optymalizacja ścieżki narzędzia i tłumienie drgań w przypadku narzędzi o dużym zasięgu
Obróbka frezem czołowym o średnicy 50 mm na przedłużeniu suwaka o długości 300 mm wymaga zupełnie innego podejścia niż obróbka na standardowym centrum obróbczym typu VMC. Duży wysięg powoduje drgania frezu, przedwczesne zużycie płytek węglikowych oraz słabą jakość wykończenia powierzchni ($R_a < 0,8 \ \mu\text{m}$).
- Obróbka adaptacyjna (obróbka z dużą prędkością): Zamiast głębokich cięć osiowych z pełnym wgryzaniem, należy stosować lekkie wgryzanie promieniowe ($a_e$) w połączeniu z maksymalną głębokością osiową ($a_p$). Dzięki temu siły skrawania są kierowane w górę, na sztywne wrzeciono, a nie wywierane poziomo na wysunięte uchwyty narzędziowe.
- Dynamiczna regulacja prędkości posuwu: Należy automatycznie zmniejszać prędkość posuwu podczas wchodzenia w ciasne promienie wewnętrzne, aby zapobiec obciążeniu w narożnikach i ugięciu frezu, co pozwoli uniknąć nieestetycznych śladów drgań na ściankach głębokich kieszeni.
Wytyczne dotyczące projektowania pod kątem produkcji (DFM): Jak projektować duże elementy z myślą o ekonomicznej obróbce CNC
Jeśli poszukujesz partnerów produkcyjnych lub projektujesz niestandardowe elementy o dużej masie, przestrzeganie poniższych zasad projektowania pod kątem możliwości produkcji (DFM) pozwoli skrócić cykle obróbki nawet o 30%:
- Ujednolicenie promieni narożników wewnętrznych: Należy unikać ostrych narożników wewnętrznych pod kątem 90°. Promienie wewnętrznych wgłębień powinny być nieco większe niż standardowe promienie frezów (np. w przypadku frezu trzpieniowego o średnicy 12 mm należy zastosować promień 8 mm), tak aby narzędzie płynnie przechodziło przez narożniki bez zatrzymywania się.
- Konsolidacja powierzchni odniesienia: Najważniejsze wymiary geometryczne (prostopadłość, położenie, współosiowość) należy odnosić do jednej głównej płaszczyzny odniesienia, wyfrezowanej podczas pierwszego ustawienia.
- Zastosowanie punktów podnoszenia i mocowania: Otwory z gwintem M16 lub M20 przeznaczone do śrub oczkowych służą nie tylko do transportu — operatorzy maszyn potrzebują ich do bezpiecznego podnoszenia surowych kęsów na stół maszyny bez uszkadzania precyzyjnych powierzchni.
Często zadawane pytania (FAQ)
Jakie są główne wyzwania związane z obróbką CNC dużych elementów?
Do największych wyzwań należą: radzenie sobie z rozszerzalnością cieplną, kontrolowanie odkształceń wynikających z rozprężania podczas obróbki skrawaniem, zapobieganie drganiom narzędzia spowodowanym długimi przedłużeniami wrzeciona oraz utrzymywanie wąskich tolerancji położeniowych na długich osiach przesuwu (ponad 3 metry).
W jaki sposób weryfikuje się tolerancje w przypadku dużych elementów obrabianych na maszynach CNC?
W klimatyzowanych pomieszczeniach kontrolnych ($20^\circ\text{C} \pm 0,5^\circ\text{C}$), aby zweryfikować krytyczne wymiary geometryczne i tolerancje w odniesieniu do trójwymiarowych modeli CAD.
Jakie materiały są najczęściej stosowane do produkcji niestandardowych, dużych elementów obrabianych metodą CNC?
Do typowych materiałów należą konstrukcyjne stopy aluminium (6061-T6, 7075-T6), żeliwo sferoidalne (GGG40/GGG50), ciężkie konstrukcje spawane ze stali (A36, Q355B), stal nierdzewna (304/316L) oraz stopy tytanu o wysokiej wytrzymałości przeznaczone do zastosowań w przemyśle lotniczym i kosmicznym.
Potrzebujesz precyzyjnej obróbki CNC dla swoich dużych elementów?
Niezależnie od tego, czy potrzebujesz wykonania prototypu, czy też produkcji w niewielkich seriach ciężkich maszyn przemysłowych, nasz zakład jest wyposażony w precyzyjne 5-osiowe frezarki bramowe, które mogą obrabiać elementy o długości do 4 000 mm.
[Prześlij już dziś swoje pliki CAD 3D (STEP/IGES), aby otrzymać bezpłatną analizę DFM i konkurencyjną wycenę!]