Maquinação CNC de precisão de peças de grandes dimensões: como superar a deriva térmica e manter tolerâncias rigorosas
Se alguma vez já viu uma estrutura de alumínio de 3 metros deformar-se 0,5 mm logo após a remoção das braçadeiras, sabe qual é a dura realidade: Maquinação CNC de peças de grandes dimensões Não se trata apenas de ter uma fresadora de pórtico maior. É um cenário completamente diferente, em que a dinâmica térmica, a gravidade e a recuperação elástica atuam ativamente contra a sua configuração.
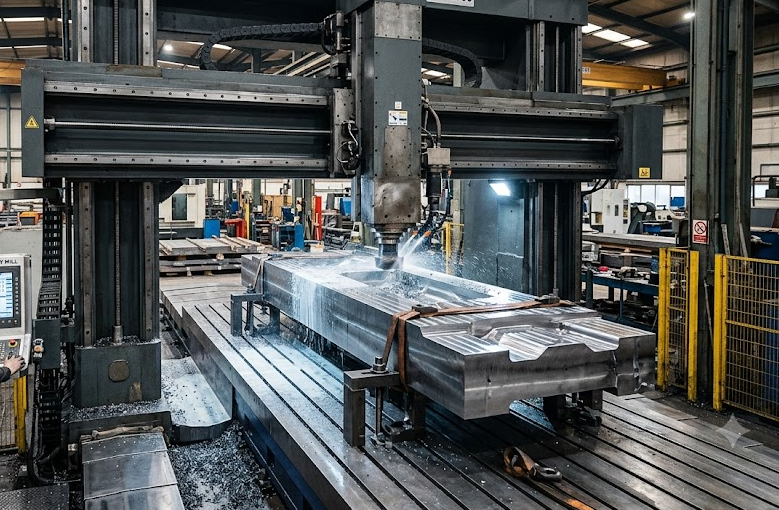
Ao executar trabalhos de grande formato Fresagem CNC No caso de peças fundidas pesadas, caixas de baterias de veículos elétricos ou anteparas aeroespaciais, o principal desafio passa da simples remoção de metal para a gestão das tensões internas e o controlo dinâmico da deflexão.
Gestão da expansão térmica na fresagem CNC de grande formato
Em pequenos componentes de suportes, um aumento de 3 °C na temperatura da oficina passa completamente despercebido. Numa peça soldada de aço com 4 metros, esse mesmo aumento de temperatura provoca uma dilatação do material de dezenas de micrómetros — ultrapassando facilmente os requisitos da norma ISO 2768-m ou os rigorosos requisitos de GD&T.
Ao executar Maquinação CNC de peças de grandes dimensões, a deriva térmica pode comprometer os alinhamentos críticos do furo antes mesmo de a passagem final de acabamento estar concluída.
Estratégias práticas para a estabilidade térmica:
- Medidas durante o processo e desvios dinâmicos de coordenadas: Não confie apenas na configuração inicial do WCS (Sistema de Coordenadas de Trabalho). Programe sondas automáticas do fuso (por exemplo, Renishaw) para voltar a verificar os pontos de referência e as dimensões das características críticas entre os ciclos de desbaste pesado e de acabamento leve.
- Exercício, Descanso e Relaxamento: A fresagem pesada liberta uma enorme quantidade de calor na peça de trabalho, ao mesmo tempo que liberta tensões residuais em chapas de alumínio laminadas ou peças fundidas de ferro dúctil. Faça o desbaste do material 80%, solte a peça para permitir que o metal “respire” e relaxe e, em seguida, volte a fixá-la com um binário mínimo antes de executar os percursos de acabamento.
- Fornecimento controlado de líquido de arrefecimento: A refrigeração de alto caudal ajuda, mas a realização de cavidades profundas em blocos maciços requer refrigeração através do fuso (TSC, 70+ bar) a alta pressão para eliminar instantaneamente as limalhas e evitar a acumulação de calor na aresta de corte.
Fixação avançada de peças: Prevenção da deformação causada pela fixação em peças fundidas pesadas
A fixação de uma peça forjada de 500 kg requer uma força de fixação enorme, mas o aperto excessivo é uma armadilha clássica. Uma força de fixação excessiva deforma elasticamente a peça durante a maquinagem; assim que se libertam as braçadeiras hidráulicas, a peça volta à sua forma original e a tolerância de planicidade desaparece.
Comparação: Fixação tradicional vs. fixação moderna sem tensão
| Característica / Métrica | Morrilhas e grampos mecânicos tradicionais | Ajuste do ponto zero e da flutuação hidráulica |
| Risco de distorção de peças | Elevado (a deformação localizada provoca o retorno elástico) | Extremamente baixo (distribuição uniforme da força) |
| Tempo de preparação e troca de produção | 2,5 – 4,0 horas | 15 – 30 minutos |
| Amortecimento de vibrações | Fraco em secções de parede fina | Elevado (utilizando macacos laterais autoajustáveis) |
| Tolerâncias alcançáveis | ±0,08 mm a ±0,15 mm | ±0,015 mm a ±0,03 mm |
Para uma fixação fiável em bases de máquinas de grandes dimensões:
- Sistemas de fixação de ponto zero: Reduzir drasticamente os tempos de configuração, mantendo uma precisão de posicionamento repetível inferior a 0,005 mm.
- Suportes flutuantes hidráulicos: Coloque pinos de apoio hidráulicos autoajustáveis por baixo das secções de parede fina para suprimir a vibração e eliminar o desvio da ferramenta (“让刀”).
- Placas de grelha a vácuo para componentes de chapa de grandes dimensões: Ideal para grandes revestimentos de alumínio na indústria aeroespacial, em que as braçadeiras mecânicas superiores obstruiriam os percursos da ferramenta de 5 eixos.
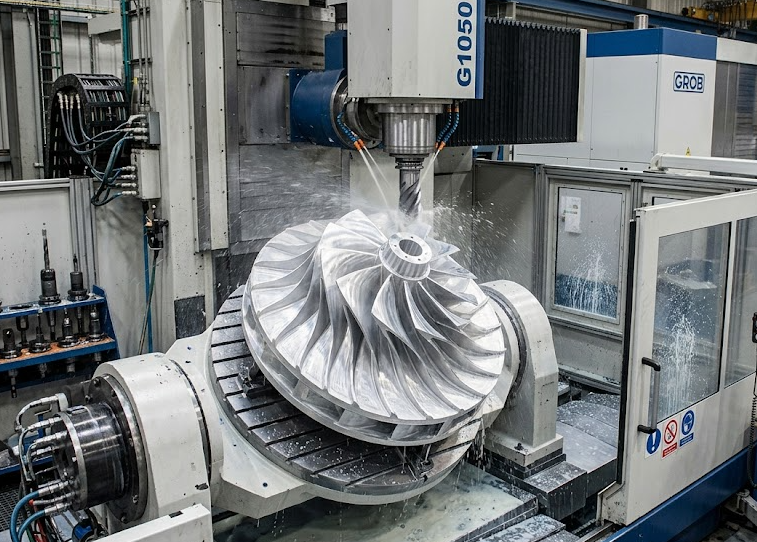
Otimização da trajetória da ferramenta e amortecimento de vibrações para ferramentas de longo alcance
A utilização de uma fresa de face de 50 mm numa extensão de RAM de 300 mm requer uma abordagem completamente diferente da utilizada numa máquina de controlo numérico (VMC) padrão. O grande saliente provoca vibrações na fresa, falha prematura das pastilhas de metal duro e maus acabamentos superficiais ($R_a < 0,8 \ \mu\text{m}$).
- Desbaste adaptativo (maquinação de alta velocidade): Em vez de cortes axiais profundos com encaixe em toda a largura, utilize um encaixe radial leve ($a_e$) combinado com a profundidade axial máxima ($a_p$). Isto direciona as forças de corte para cima, para o fuso rígido, em vez de as empurrar horizontalmente contra os porta-ferramentas prolongados.
- Escalonamento dinâmico da velocidade de avanço: Atenuar automaticamente as velocidades de avanço ao entrar em raios internos apertados, para evitar a concentração de esforços nos cantos e a deflexão da fresa, evitando assim marcas de vibração desagradáveis nas paredes de cavidades profundas.
Orientações de DFM: Como conceber peças de grandes dimensões para uma usinagem CNC económica
Se estiver à procura de parceiros de fabrico ou a conceber componentes pesados personalizados, ter em conta estas regras de «Conceção para a Fabricabilidade» (DFM) permitirá reduzir os ciclos de maquinagem em até 30%:
- Padronizar os raios dos cantos internos: Evite cantos internos agudos de 90°. Defina os raios dos recantos internos ligeiramente maiores do que os raios padrão das fresas (por exemplo, utilize um raio de 8 mm para uma fresa de ponta de 12 mm), para que a ferramenta passe suavemente pelos cantos sem ficar parada.
- Consolidar superfícies de referência: Mantenha as cotações geométricas essenciais (perpendicularidade, posição, concentricidade) referenciadas a um único plano de referência primário, usinado na primeira configuração.
- Incorporar pontos de elevação e amarração: Os orifícios roscados M16 ou M20 para parafusos de olhal não se destinam apenas ao transporte — os operadores de máquinas precisam deles para içar com segurança os lingotes em bruto para a mesa da máquina, sem danificar as superfícies de precisão.
Perguntas frequentes (FAQ)
Quais são os principais desafios na maquinação CNC de peças de grandes dimensões?
Os maiores desafios incluem a gestão da expansão térmica, o controlo da deformação resultante do alívio de tensões durante a remoção de material, a prevenção da vibração da ferramenta causada por extensões longas do fuso e a manutenção de tolerâncias posicionais rigorosas em eixos de curso longo (3+ metros).
Como se verificam as tolerâncias em componentes de grandes dimensões usinados por CNC?
Utilizamos rastreadores a laser portáteis e máquinas de medição por coordenadas (CMM) de grande porte em salas de inspeção com climatização controlada ($20^\circ\text{C} \pm 0,5^\circ\text{C}$) para verificar dimensões geométricas críticas e tolerâncias em relação a modelos CAD 3D.
Que materiais são normalmente utilizados para peças CNC de grandes dimensões feitas por medida?
Entre os materiais mais comuns contam-se as ligas de alumínio estruturais (6061-T6, 7075-T6), ferro fundido dúctil (GGG40/GGG50), estruturas soldadas de aço pesado (A36, Q355B), aço inoxidável (304/316L) e ligas de titânio de alta resistência para aplicações aeroespaciais.
Precisa de usinagem CNC de precisão para os seus componentes de grandes dimensões?
Quer necessite da fabricação de protótipos ou da produção em pequenas séries de maquinaria industrial pesada, as nossas instalações estão equipadas com fresadoras de pórtico de 5 eixos de alta precisão, capazes de processar peças com até 4 000 mm de comprimento.
[Carregue hoje mesmo os seus ficheiros CAD 3D (STEP/IGES) para receber uma análise DFM gratuita e um orçamento competitivo!]