Präzisions-CNC-Bearbeitung großer Bauteile: So lassen sich thermische Abweichungen überwinden und enge Toleranzen einhalten
Wenn Sie schon einmal erlebt haben, dass sich ein 3 Meter langer Aluminium-Konstruktionsrahmen direkt nach dem Lösen der Klemmen um 0,5 mm verzogen hat, kennen Sie die harte Realität: CNC-Bearbeitung von Großbauteilen Es geht nicht nur darum, eine größere Portalfräsmaschine zu haben. Es ist eine ganz andere Herausforderung, bei der Thermodynamik, Schwerkraft und elastische Rückstellung aktiv gegen Ihre Konfiguration wirken.
Bei der Ausführung großformatiger CNC-Fräsen Bei schweren Gussteilen, Gehäusen für EV-Batterieeinschübe oder Trennwänden in der Luft- und Raumfahrt verlagert sich die größte Herausforderung vom reinen Materialabtrag hin zum Management innerer Spannungen und zur dynamischen Durchbiegungssteuerung.
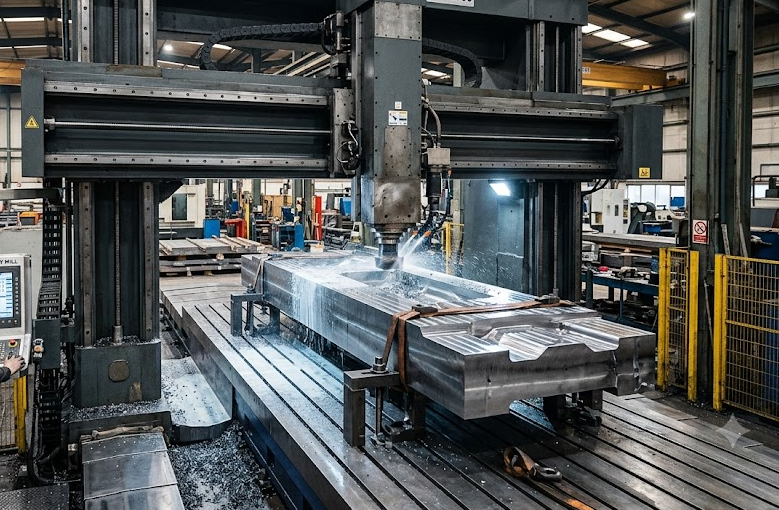
Bewältigung der Wärmeausdehnung beim großformatigen CNC-Fräsen
Bei kleinen Halterungskomponenten bleibt ein Temperaturanstieg von 3 °C in der Fertigung völlig unbemerkt. Bei einem 4 Meter langen Stahlschweißteil führt derselbe Temperaturanstieg jedoch zu einer Ausdehnung des Materials um Dutzende Mikrometer – wodurch die Anforderungen der Norm ISO 2768-m oder strenge GD&T-Vorgaben leicht überschritten werden.
Bei der Durchführung von CNC-Bearbeitung von Großbauteilen, kann die thermische Drift kritische Bohrungsausrichtungen zerstören, noch bevor Ihr letzter Schlichtdurchgang überhaupt abgeschlossen ist.
Praktische Strategien für thermische Stabilität:
- Messung während des Bearbeitungsvorgangs und dynamische Koordinatenversätze: Verlassen Sie sich nicht allein auf Ihre anfängliche WCS-Einstellung (Work Coordinate System). Programmieren Sie automatische Spindeltaster (z. B. Renishaw), um Bezugspunkte und kritische Maßangaben zwischen groben und feinen Bearbeitungszyklen erneut zu überprüfen.
- Anstrengung, Erholung und Entspannung: Beim schweren Fräsen wird enorme Wärme in das Werkstück geleitet, während gleichzeitig Restspannungen in gewalzten Aluminiumplatten oder Gussteilen aus duktilem Gusseisen abgebaut werden. Führen Sie eine Grobbearbeitung des Werkstoffs 80% durch, lösen Sie die Spannung des Werkstücks, damit das Metall “atmen” und sich entspannen kann, und spannen Sie es anschließend mit minimalem Drehmoment wieder ein, bevor Sie die Feinschneidwege ausführen.
- Gesteuerte Kühlmittelzufuhr: Eine hohe Kühlmittelmenge ist zwar hilfreich, doch für tiefe Einstechbearbeitungen an massiven Blöcken ist ein Hochdruck-Spindelkühlmittel (TSC, 70+ bar) erforderlich, um Späne sofort wegzuspülen und einen thermischen Hitzestau an der Schneidkante zu verhindern.
Fortgeschrittene Werkstückspannung: Vermeidung von Spannverformungen bei schweren Gussteilen
Das Einspannen eines 500-kg-Schmiedeteils erfordert eine enorme Haltekraft, doch das zu feste Einspannen ist eine klassische Falle. Eine zu hohe Spannkraft führt während der Bearbeitung zu einer elastischen Verformung des Werkstücks; sobald Sie die hydraulischen Spannvorrichtungen lösen, federt das Teil zurück, und Ihre Ebenheitstoleranz ist dahin.
Vergleich: Herkömmliche Spanntechnik vs. moderne spannungsfreie Werkstückspannung
| Funktion / Metrik | Herkömmliche mechanische Schraubstöcke / Spannvorrichtungen | Nullpunkt- und hydraulische Schwingungseinstellung |
| Risiko einer Teilverzerrung | Hoch (lokale Dehnung führt zu Rückfederung) | Extrem niedrig (gleichmäßige Kraftverteilung) |
| Rüst- und Umrüstzeit | 2,5 – 4,0 Stunden | 15 – 30 Minuten |
| Schwingungsdämpfung | Schlechte Ergebnisse bei dünnwandigen Profilen | Hoch (mit selbstjustierenden Seitenstützen) |
| Erreichbare Toleranzen | ±0,08 mm bis ±0,15 mm | ±0,015 mm bis ±0,03 mm |
Für eine zuverlässige Werkstückspannung auf großen Maschinenbetten:
- Nullpunkt-Spannsysteme: Die Rüstzeiten werden drastisch verkürzt, während die wiederholbare Positioniergenauigkeit unter 0,005 mm beibehalten wird.
- Hydraulische Schwenkauflagen: Bringen Sie selbstjustierende hydraulische Stützbolzen unter dünnwandigen Abschnitten an, um Rattern zu unterdrücken und ein Abheben des Werkzeugs (“让刀”) zu verhindern.
- Vakuumgitterplatten für große Blechteile: Ideal für große Aluminium-Außenhautbleche in der Luft- und Raumfahrt, bei denen mechanische Oberklemmen die 5-Achsen-Werkzeugwege behindern würden.
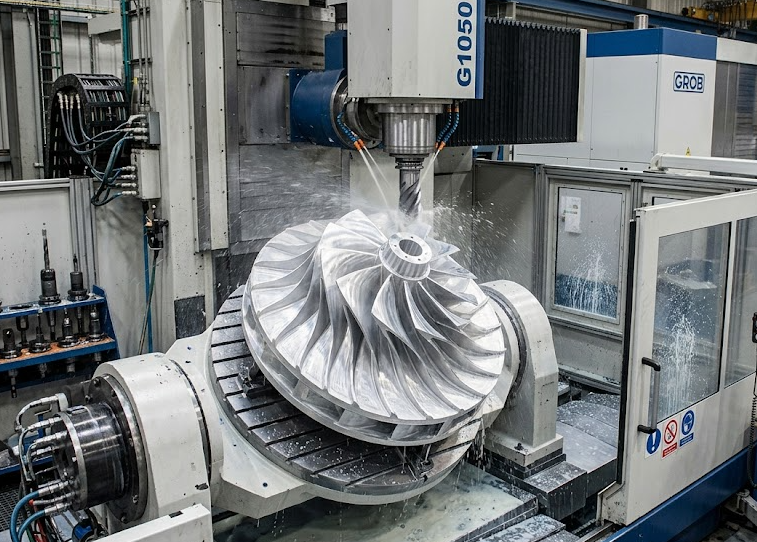
Werkzeugwegoptimierung und Schwingungsdämpfung für Werkzeuge mit großer Reichweite
Der Einsatz eines 50-mm-Planfräsers auf einer 300-mm-Schlittenverlängerung erfordert einen völlig anderen Ansatz als der Betrieb einer Standard-Vertikalbearbeitungsmaschine. Ein großer Überhang führt zu Fräserflattern, vorzeitigem Ausfall der Hartmetalleinsätze und schlechter Oberflächengüte ($R_a < 0,8 \ \mu\text{m}$).
- Adaptives Ausräumen (Hochgeschwindigkeitsbearbeitung): Verwenden Sie anstelle tiefer axialer Schnitte mit vollem Eingriff eine leichte radiale Einstichtiefe ($a_e$) in Kombination mit maximaler axialer Schnitttiefe ($a_p$). Dadurch werden die Schnittkräfte nach oben in die starre Spindel geleitet, anstatt horizontal gegen die verlängerten Werkzeughalter zu drücken.
- Dynamische Skalierung der Vorschubgeschwindigkeit: Verringern Sie die Vorschubgeschwindigkeit automatisch beim Einfahren in enge Innenradien, um eine übermäßige Belastung der Ecken und ein Durchbiegen des Schneidwerkzeugs zu verhindern und so unschöne Rattermarken an den Wänden tiefer Taschen zu vermeiden.
DFM-Richtlinien: So konstruieren Sie große Bauteile für eine kosteneffiziente CNC-Bearbeitung
Wenn Sie Fertigungspartner suchen oder maßgeschneiderte schwere Bauteile entwerfen, können Sie durch die Beachtung dieser DFM-Regeln (Design for Manufacturability) die Bearbeitungszyklen um bis zu 30% verkürzen:
- Standardisierung der Inneneckenradien: Vermeiden Sie scharfe 90°-Innenecken. Wählen Sie die Radien der Innenauskragungen etwas größer als die Standard-Fräserradien (verwenden Sie z. B. einen Radius von 8 mm für einen 12-mm-Schaftfräser), damit das Werkzeug sanft und ohne Verweilen durch die Ecken gleitet.
- Bezugsebenen zusammenführen: Wichtige geometrische Maßangaben (Rechtwinkligkeit, Lage, Konzentrizität) sind auf eine einzige primäre Bezugsebene zu beziehen, die bei der ersten Aufspannung bearbeitet wurde.
- Einbau von Hebe- und Anschlagpunkten: Gewindebohrungen mit M16- oder M20-Gewinde für Ringschrauben dienen nicht nur dem Transport – Maschinenbediener benötigen sie, um Rohblöcke sicher auf den Maschinentisch zu heben, ohne die Präzisionsoberflächen zu beschädigen.
Häufig gestellte Fragen (FAQ)
Was sind die größten Herausforderungen bei der CNC-Bearbeitung großer Bauteile?
Zu den größten Herausforderungen zählen die Bewältigung der Wärmeausdehnung, die Kontrolle der Spannungsentlastungsverformung während des Materialabtrags, die Vermeidung von Werkzeugvibrationen aufgrund langer Spindelausfahrwege sowie die Einhaltung enger Positionstoleranzen über lange Verfahrachsen (3+ Meter).
Wie überprüft man die Toleranzen bei großen, CNC-bearbeiteten Bauteilen?
Wir setzen tragbare Lasertracker und CMMs (Koordinatenmessgeräte) mit großer Messbrücke in klimatisierten Prüfräumen ($20^\circ\text{C} \pm 0,5^\circ\text{C}$) ein, um kritische geometrische Maße und Toleranzen anhand von 3D-CAD-Modellen zu überprüfen.
Welche Werkstoffe werden üblicherweise für maßgefertigte große CNC-Teile verwendet?
Zu den gängigen Werkstoffen zählen Aluminium-Konstruktionslegierungen (6061-T6, 7075-T6), duktiles Gusseisen (GGG40/GGG50), schwere Stahlschweißkonstruktionen (A36, Q355B), Edelstahl (304/316L) sowie hochfeste Titanlegierungen für Anwendungen in der Luft- und Raumfahrt.
Benötigen Sie präzise CNC-Bearbeitung für Ihre großen Bauteile?
Ganz gleich, ob Sie die Fertigung von Prototypen oder die Kleinserienfertigung für schwere Industriemaschinen benötigen – unser Werk ist mit hochpräzisen 5-Achsen-Portalfräsmaschinen ausgestattet, die Werkstücke mit einer Länge von bis zu 4.000 mm bearbeiten können.
[Laden Sie noch heute Ihre 3D-CAD-Dateien (STEP/IGES) hoch, um eine kostenlose DFM-Prüfung und ein wettbewerbsfähiges Angebot zu erhalten!]