ماشینکاری دقیق CNC قطعات بزرگ: چگونه بر انحراف حرارتی غلبه کرده و تلرانسهای سخت را حفظ کنیم
اگر تا به حال یک قاب سازهای آلومینیومی سهمتری را درست پس از باز کردن گیره ۰٫۵ میلیمتر تابخورده دیده باشید، با واقعیت تلخ آشنا هستید: ماشینکاری CNC قطعات بزرگ این فقط مربوط به داشتن یک دستگاه فرز گانتری بزرگتر نیست. این یک بازی کاملاً متفاوت است که در آن دینامیک حرارتی، گرانش و بازیابی ارتجاعی فعالانه علیه راهاندازی شما عمل میکنند.
هنگام اجرای فرمت بزرگ فرزکاری CNC در قطعات ریختهگری سنگین، قابهای باتری خودروی الکتریکی، یا دیوارههای جداکنندهٔ هوافضا، چالش اصلی از حذف سادهٔ فلز به مدیریت تنش داخلی و کنترل انحراف دینامیکی تغییر میکند.
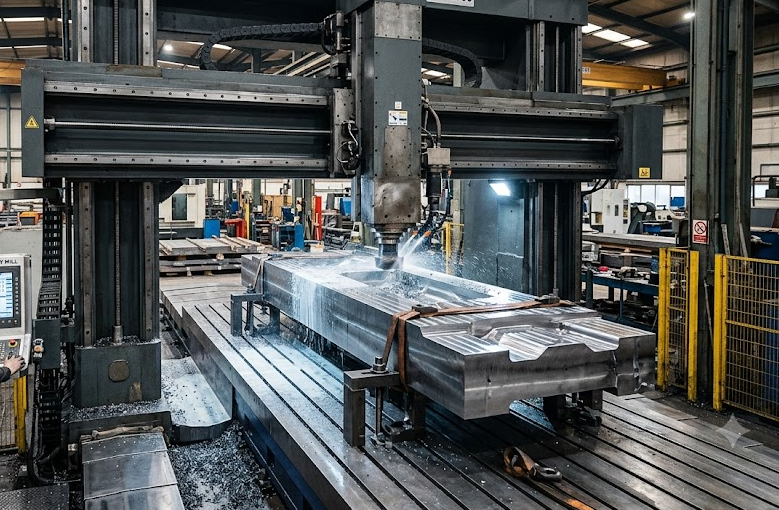
مدیریت انبساط حرارتی در فرزکاری CNC با فرمت بزرگ
در قطعات کوچک براکت، افزایش ناگهانی دمای سالن کار به میزان ۳ درجه سانتیگراد کاملاً نادیده گرفته میشود. اما در یک جوشکاری فولادی چهار متری، همین افزایش دما باعث انبساط ماده به اندازه دهها میکرومتر میشود و بهراحتی از استاندارد ISO 2768-m یا الزامات سختگیرانه GD&T شما فراتر میرود.
هنگام اجرا ماشینکاری CNC قطعات بزرگ, انحراف حرارتی میتواند همترازیهای بحرانی سوراخها را حتی پیش از اتمام مرحلهٔ نهایی پرداخت شما از بین ببرد.
استراتژیهای فروشگاه واقعی برای پایداری حرارتی:
- اندازهگیری در حین فرآیند و جابجاییهای دینامیکی مختصات: فقط به تنظیم اولیهٔ سیستم مختصات کاری (WCS) خود اکتفا نکنید. پروبهای خودکار اسپیندل (مثلاً Renishaw) را برنامهریزی کنید تا بین چرخههای سنگزنی سنگین و پرداخت سبک، دیتمها و ابعاد ویژگیهای حیاتی را مجدداً تأیید کنند.
- خشن، استراحت، و آرامش: فرزکاری سنگین در حین تخلیه گرمای عظیم به قطعه کار، تنشهای باقیمانده را در صفحات آلومینیوم نوردشده یا ریختهگریهای چدن ductile آزاد میکند. ابتدا با ابزار ۸۰۱TP3T پیشفرزکاری کنید، قطعه را از گیره باز کنید تا فلز “نفس بکشد” و شل شود، سپس با حداقل گشتاور دوباره آن را محکم کنید و بعد مسیرهای ابزار نهایی را اجرا کنید.
- تأمین کنترلشده مایع خنککننده: سیال خنککننده با حجم بالا کمک میکند، اما برای ایجاد حفرههای عمیق در بلوکهای عظیم به سیال خنککننده عبوری از دوک (TSC، بیش از ۷۰ بار) با فشار بالا نیاز است تا تراشهها را فوراً بشوید و از تجمع گرمای حرارتی در لبه برش جلوگیری کند.
نگهداشت پیشرفته قطعه: جلوگیری از تغییر شکل بستن روی ریختهگریهای سنگین
فشردن یک قطعهٔ ۵۰۰ کیلوگرمی در آهنگری نیازمند نیروی نگهداری عظیمی است، اما بیش از حد سفت کردن یک تلهٔ کلاسیک است. نیروی بیش از حد بستن بهصورت ارتجاعی قطعه را در حین ماشینکاری تغییر شکل میدهد؛ وقتی بستهای هیدرولیک را رها میکنید، قطعه به حالت اول بازمیگردد و تلرانس صافی شما از بین میرود.
مقایسه: گیرهگیری سنتی در مقابل نگهداری بدون فشار مدرن
| ویژگی / معیار | فکهای مکانیکی سنتی / گیره | راهاندازی شناور نقطه صفر و هیدرولیک |
| ریسک جزئی اعوجاج | بالا (نرخ تنش موضعی باعث بازگشت فنری میشود) | بسیار کم (توزیع یکنواخت نیرو) |
| زمان راهاندازی و تعویض | ۲.۵ – ۴.۰ ساعت | ۱۵ – ۳۰ دقیقه |
| میمانگیری ارتعاش | پوشش ضعیف روی مقاطع با دیوار باریک | ارتفاع بالا (با استفاده از جکهای جانبی خودتنظیمشونده) |
| تolerances قابل دستیابی | ±۰٫۰۸ میلیمتر تا ±۰٫۱۵ میلیمتر | ±0.015 میلیمتر تا ±0.03 میلیمتر |
برای نگهداری مطمئن قطعه روی بسترهای بزرگ ماشینکاری:
- سیستمهای گیرهٔ نقطهٔ صفر: زمان راهاندازی را بهطور چشمگیری کاهش دهید و در عین حال دقت قراردهی قابل تکرار را زیر 0.005 میلیمتر حفظ کنید.
- تکیهگاههای شناور هیدرولیک: پینهای نگهدارنده هیدرولیک خودتنظیمشونده را زیر بخشهای با دیوار نازک قرار دهید تا لرزش را مهار کرده و جابهجایی ابزار (“让刀”) را از بین ببرید.
- صفحههای توری خلأ برای قطعات ورقهای بزرگ: مناسب برای پوستههای بزرگ آلومینیومی هوافضا که در آنها گیرههای بالایی مکانیکی مانع مسیر ابزار پنجمحوره میشوند.
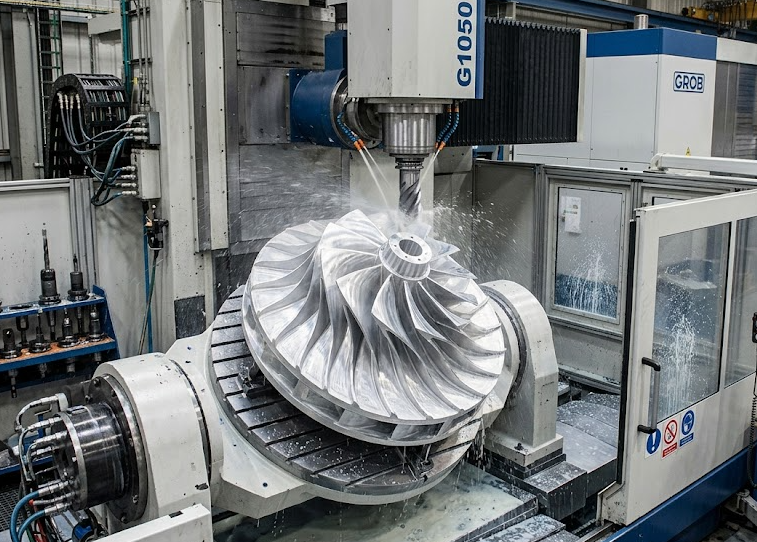
بهینهسازی مسیر ابزار و کاهش لرزش برای ابزارهای با دهانه بلند
کار با فرز رویهای ۵۰ میلیمتری روی امتداد ۳۰۰ میلیمتری ستون متحرک نیازمند رویکردی کاملاً متفاوت نسبت به کار با یک ماشین فرز عمودی استاندارد است. آویز زیاد باعث لرزش ابزار، خرابی زودهنگام تراشهٔ کاربید و پرداخت سطح ضعیف میشود ($R_a < 0.8 \ \mu\text{m}$).
- پاکسازی تطبیقی (ماشینکاری با سرعت بالا): به جای برشهای محوری عمیق با درگیری تمامعرض، از درگیری شعاعی سبک ($a_e$) همراه با حداکثر عمق محوری ($a_p$) استفاده کنید. این کار نیروهای برش را به جای فشار افقی به سمت نگهدارندههای ابزار کشیده، به سمت بالا و درون اسپیندل صلب هدایت میکند.
- مقیاسدهی پویا نرخ تغذیه: به طور خودکار سرعتهای خوراکدهی را هنگام ورود به شعاعهای داخلی تنگ کاهش دهید تا از بارگذاری گوشهها و انحراف برشدهنده جلوگیری کرده و از ایجاد علائم زشت چتر بر روی دیوارههای حفرههای عمیق جلوگیری کنید.
راهنمای DFM: چگونه قطعات بزرگ را برای ماشینکاری CNC مقرونبهصرفه طراحی کنیم
اگر در حال یافتن شرکای تولیدی یا طراحی قطعات سنگین سفارشی هستید، در نظر گرفتن این قوانین طراحی برای قابلیت تولید (DFM) میتواند چرخههای ماشینکاری را تا ۳۰۰٪ کاهش دهد:
- استانداردسازی شعاعهای داخلی گوشهها: از گوشههای داخلی تیز ۹۰ درجه خودداری کنید. شعاعهای داخلی جیب را کمی بزرگتر از شعاعهای استاندارد ابزار برش انتخاب کنید (مثلاً برای فرز انتهایی ۱۲ میلیمتری از شعاع ۸ میلیمتری استفاده کنید) تا ابزار بهطور یکنواخت و بدون مکث از گوشهها عبور کند.
- همگرایی سطوح مبنا: اطلاعات هندسی کلیدی (عمود بودن، موقعیت، هممرکزی) را به یک صفحهٔ مرجع اصلی واحد که در اولین تنظیم ماشینکاری شده است، ارجاع دهید.
- گنجاندن نقاط بالابری و مهاربندی: سوراخهای رزوهای M16 یا M20 برای پیچهای چشمی صرفاً برای حملونقل نیستند—ماشینکارها برای بالابردن ایمن شمشهای خام روی میز ماشین بدون آسیبرسیدن به سطوح دقیق به آنها نیاز دارند.
سوالات متداول (FAQ)
چالشهای اصلی در ماشینکاری CNC قطعات بزرگ چیست؟
بزرگترین چالشها شامل مدیریت انبساط حرارتی، کنترل تغییرشکل ناشی از کاهش تنش در حین برداشتن مواد، جلوگیری از لرزش ابزار بهدلیل امتدادهای بلند دوک و حفظ تلرانسهای موقعیتی دقیق در طول محورهای حرکت طولانی (بیش از ۳ متر) است.
چگونه تلرانسها را در قطعات بزرگ ماشینکاریشده با CNC بررسی میکنید؟
ما از ردیابهای لیزری قابل حمل و دستگاههای CMM پل بزرگ (ماشینهای اندازهگیری مختصاتی) در داخل اتاقهای بازرسی با کنترل دما ($20^\circ\text{C} \pm 0.5^\circ\text{C}$) برای تأیید ابعاد هندسی بحرانی و تلرانسها در برابر مدلهای سهبعدی CAD.
چه موادی معمولاً برای قطعات بزرگ CNC سفارشی استفاده میشوند؟
مواد رایج شامل آلیاژهای آلومینیوم ساختاری (6061-T6، 7075-T6)، چدن ریختهگری ductile (GGG40/GGG50)، اتصالات جوشی فولاد سنگین (A36, Q355B)، فولاد ضدزنگ (304/316L) و آلیاژهای تیتانیوم با استحکام بالا برای کاربردهای هوافضا.
آیا برای قطعات بزرگ خود به ماشینکاری CNC با دقت بالا نیاز دارید؟
چه برای ساخت نمونه اولیه و چه برای تولید کمحجم ماشینآلات سنگین صنعتی به آن نیاز داشته باشید، تأسیسات ما مجهز به دستگاههای فرز گانٹری پنجمحوره با دقت بالا است که قادر به پردازش قطعاتی تا طول ۴۰۰۰ میلیمتر میباشد.
امروز فایلهای CAD سهبعدی (STEP/IGES) خود را آپلود کنید تا یک بررسی رایگان DFM و یک قیمتگذاری رقابتی دریافت کنید!