મોટા ભાગોની પ્રિસિઝન CNC મશીનિંગ: થર્મલ ડ્રિફ્ટને કેવી રીતે દૂર કરીને ટાઇટ ટોલરન્સ જાળવવી
જો તમે ક્યારેય 3-મીટર લાંબી એલ્યુમિનિયમની સ્ટ્રક્ચરલ ફ્રેમને અનક્લેમ્પ કર્યા પછી તરત જ 0.5 મીમી વળતી જોઈ હોય, તો તમે કડક વાસ્તવિકતા જાણો છો: મોટા ભાગોની CNC મશીનિંગ આ ફક્ત મોટી ગેન્ટ્રી મિલ ધરાવવાનું મામલો નથી. આ એક સંપૂર્ણપણે અલગ રમત છે, જ્યાં થર્મલ ગતિશાસ્ત્ર, ગુરુત્વાકર્ષણ અને લવચીક પુનઃપ્રાપ્તિ સક્રિય રીતે તમારા સેટઅપ વિરુદ્ધ કામ કરે છે.
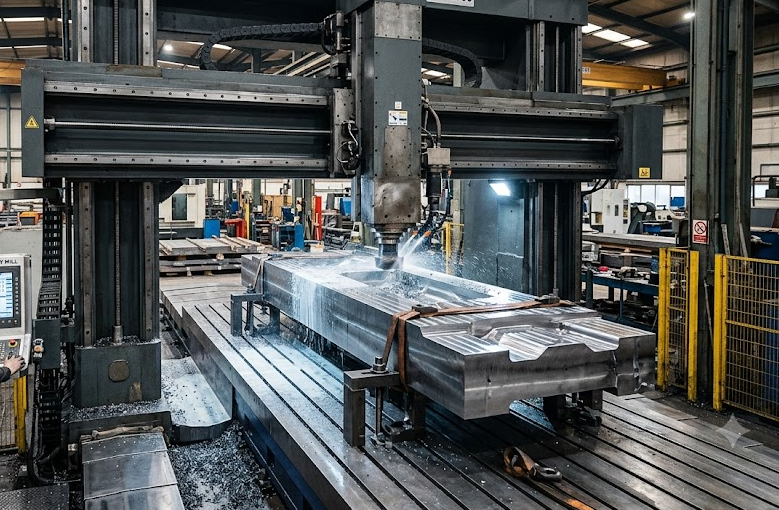
મોટા ફોર્મેટને અમલમાં લાવતી વખતે CNC મિલિંગ ભારે કાસ્ટિંગ્સ, ઇવી બેટરી ટ્રે હાઉસિંગ્સ, અથવા એરોસ્પેસ બલ્કહેડ્સ પર, મુખ્ય પડકાર સરળ ધાતુ દૂર કરવાની પ્રક્રિયામાંથી આંતરિક તણાવ વ્યવસ્થાપન અને ગતિશીલ વિકૃતિ નિયંત્રણ તરફ બદલાય છે.
મોટા ફોર્મેટ CNC મિલિંગમાં થર્મલ વિસ્તરણનું સંચાલન
નાના બ્રેકેટ ઘટકો પર, શોપ ફ્લોરનું તાપમાન 3°Cથી વધવું સંપૂર્ણપણે અવગણાય છે. 4-મીટર લાંબા સ્ટીલ વેલ્ડમેન્ટ પર, એ જ તાપમાન વધારો સામગ્રીને દસો માઇક્રોન સુધી ફેલાવે છે—જે સરળતાથી તમારા ISO 2768-m અથવા કડક GD&T આવશ્યકતાઓને ઉલ્લંઘી જાય છે.
જ્યારે પ્રદર્શન કરતા મોટા ભાગોની CNC મશીનિંગ, થર્મલ ડ્રિફ્ટ તમારા અંતિમ ફિનિશિંગ પાસ પૂર્ણ થાય તે પહેલાં જ મહત્વપૂર્ણ બોર એલાઇનમેન્ટ્સને નષ્ટ કરી શકે છે.
થર્મલ સ્થિરતા માટે રિયલ-શોપ વ્યૂહરચનાઓ:
- પ્રક્રિયા દરમિયાન પ્રોબિંગ અને ગતિશીલ સંકલન ઓફસેટ્સ: માત્ર તમારી પ્રારંભિક WCS (વર્ક કો-ઓર્ડિનેટ સિસ્ટમ) સેટઅપ પર જ નિર્ભર ન રહો. ભારે રફિંગ અને હળવી ફિનિશિંગ ચક્રો વચ્ચે ડેટમ્સ અને મહત્વપૂર્ણ ફીચર પરિમાણોને ફરીથી ચકાસવા માટે સ્વચાલિત સ્પિન્ડલ પ્રોબ્સ (જેમ કે Renishaw) પ્રોગ્રામ કરો.
- કઠોર, આરામ, અને શાંતિ: ભારે મિલિંગ વર્કપીસમાં વિશાળ માત્રામાં ગરમી ઉત્પન્ન કરે છે અને રોલ કરેલી એલ્યુમિનિયમ પ્લેટો અથવા ડક્ટાઇલ આયર્ન કાસ્ટિંગ્સમાં બાકી રહેલા તાણને મુક્ત કરે છે. સામગ્રીના સ્ટોકમાંથી 80% રૂફ આઉટ કરો, ભાગને અનક્લેમ્પ કરો જેથી ધાતુ “શ્વાસ” લઈ શકે અને આરામ કરે, પછી ફિનિશ ટૂલપાથ્સ ચલાવતા પહેલાં ઓછા ટોર્ક સાથે ફરીથી ક્લેમ્પ કરો.
- નિયંત્રિત કૂલેન્ટ વિતરણ: ઉચ્ચ પ્રવાહમાત્રાવાળું ફ્લડ કૂલેન્ટ મદદરૂપ છે, પરંતુ વિશાળ બ્લોક્સમાં ઊંડા પોકેટ્સ માટે કટીંગ એજ પર થર્મલ ગરમી એકઠી થવા અટકાવવા અને ચીપ્સને તરત બહાર ફ્લશ કરવા માટે ઉચ્ચ દબાણવાળું થ્રૂ-સ્પિન્ડલ કૂલેન્ટ (TSC, 70+ બાર) જરૂરી છે.
ઉન્નત વર્કહોલ્ડિંગ: ભારે કાસ્ટિંગ્સ પર ક્લેમ્પિંગ વિકૃતિ અટકાવવી
500 કિલોગ્રામની ફોર્જિંગને ક્લેમ્પ કરવા માટે વિશાળ પકડ શક્તિની જરૂર પડે છે, પરંતુ વધારે કસવું એક સામાન્ય ફંદો છે. મશીનિંગ દરમિયાન અતિશય ક્લેમ્પિંગ શક્તિ વર્કપીસને લવચીક રીતે વિકૃત કરે છે; જ્યારે તમે હાઇડ્રોલિક ક્લેમ્પ્સ છોડો છો, ત્યારે ભાગ પાછો ઉછળે છે અને તમારી સમતલતાની સહનશીલતા ગાયબ થઈ જાય છે.
તુલના: પરંપરાગત ક્લેમ્પિંગ vs. આધુનિક તણાવમુક્ત વર્કહોલ્ડિંગ
| લક્ષણ / માપદંડ | પરંપરાગત યાંત્રિક વાઇસ / ક્લેમ્પ્સ | શૂન્ય-બિંદુ અને હાઇડ્રોલિક તરતી ગોઠવણી |
| ભાગીય વિકૃતિ જોખમ | ઊંચું (સ્થાનિક તાણ સ્પ્રિંગબૅકનું કારણ બને છે) | અતિ નીચું (બળનું સમાન વિતરણ) |
| સેટઅપ અને ચેન્જઓવર સમય | ૨.૫ – ૪.૦ કલાક | 15 – 30 મિનિટ |
| કંપન નિવારણ | પાતળી દિવાલવાળા વિભાગોમાં નબળું | ઊંચું (સ્વ-સમાયોજ્ય બાજુના જેક્સનો ઉપયોગ કરીને) |
| પ્રાપ્ય સહનશીલતાઓ | ±0.08 mm થી ±0.15 mm | ±0.015 mm થી ±0.03 mm |
મોટા મશીન બેડ પર વિશ્વસનીય વર્કહોલ્ડિંગ માટે:
- શૂન્ય-બિંદુ ક્લેમ્પિંગ સિસ્ટમ્સ: 0.005 mm કરતાં ઓછી પુનરાવર્તિત પોઝિશનિંગ ચોકસાઈ જાળવી રાખીને સેટઅપ સમયમાં નોંધપાત્ર ઘટાડો કરો.
- હાઇડ્રોલિક તરતી આધાર: પાતળા દિવાલવાળા વિભાગોની નીચે સ્વ-સમાયોજિત હાઇડ્રોલિક સપોર્ટ પિન મૂકો, જેથી ચટર દબાવી શકાય અને ટૂલ પુશ-ઓફ (“让刀”) દૂર થાય.
- મોટા શીટ ઘટકો માટે વેક્યુમ ગ્રિડ પ્લેટ્સ: મોટા એરોસ્પેસ એલ્યુમિનિયમ સ્કિન્સ માટે આદર્શ, જ્યાં મિકેનિકલ ટોપ ક્લેમ્પ્સ 5-એક્સિસ ટૂલપાથ્સમાં અવરોધરૂપ બને.
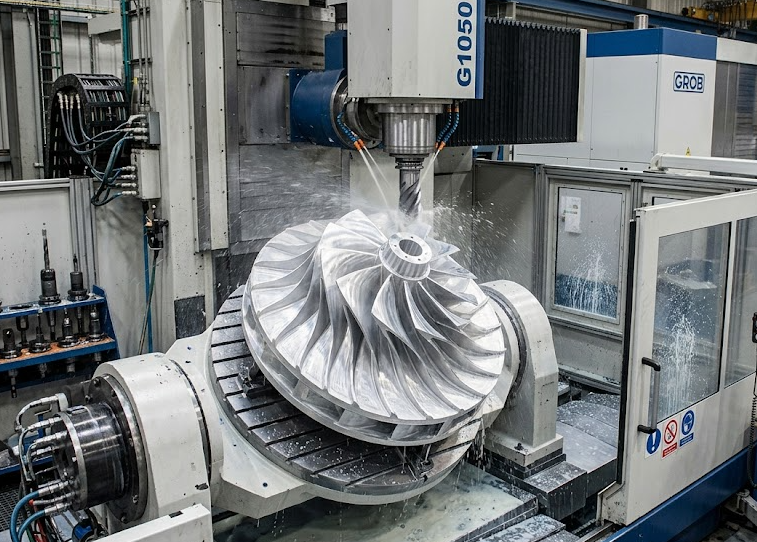
લાંબી પહોંચવાળા ટૂલિંગ માટે ટૂલપાથ ઓપ્ટિમાઇઝેશન અને કંપન નિવારણ
300 mm RAM એક્સ્ટેન્શન પર 50 mm ફેસ મિલ ચલાવવા માટે સામાન્ય VMC ચલાવવાથી સંપૂર્ણપણે અલગ અભિગમની જરૂર પડે છે. ઊંચા ઓવરહેંગના કારણે કટર ચટર, કાર્બાઇડ ઇન્સર્ટનું સમય પહેલાં નિષ્ફળ થવું અને સપાટી ફિનિશ ખરાબ થવું ($R_a < 0.8 μm$).
- અનુકૂલનશીલ ક્લિયરિંગ (ઉચ્ચ-ગતિ મશીનિંગ): પૂર્ણ પહોળાઈ સંલગ્નતા સાથે ઊંડા અક્ષીય કાપો કરવાની જગ્યાએ, હળવી રેડિયલ સંલગ્નતા ($a_e$) અને મહત્તમ અક્ષીય ઊંડાઈ ($a_p$) નો ઉપયોગ કરો. આથી કટીંગ બળો સીધા કઠોર સ્પિન્ડલમાં ઉપરની દિશામાં લાગે છે, વિસ્તૃત ટૂલ હોલ્ડર્સ સામે આડું દબાણ કરતા બચાવે છે.
- ડાયનેમિક ફીડરેટ સ્કેલિંગ: કોણ પર લોડિંગ અને કટર વિકૃતિ અટકાવવા માટે, જ્યારે તમે સંકુચિત આંતરિક ત્રિજ્યાઓમાં પ્રવેશ કરો ત્યારે ફીડરેટ આપમેળે ઘટાડો, જેથી ઊંડા પોકેટની દિવાલો પર અનાકર્ષક ચેટર નિશાન ન બને.
DFM માર્ગદર્શિકા: ખર્ચ-અસરકારક CNC મશીનિંગ માટે મોટા ભાગોને કેવી રીતે ડિઝાઇન કરવું
જો તમે ઉત્પાદન ભાગીદારો શોધી રહ્યા છો અથવા કસ્ટમ ભારે ઘટકો ડિઝાઇન કરી રહ્યા છો, તો Design for Manufacturability (DFM)ના આ નિયમોને ધ્યાનમાં રાખવાથી મશીનિંગ ચક્રો 30% સુધી ઘટાડવામાં આવશે:
- આંતરિક ખૂણાના ત્રિજ્યાઓને પ્રમાણભૂત બનાવો: તીક્ષ્ણ 90°ના આંતરિક ખૂણાઓ ટાળો. આંતરિક પોકેટની ત્રિજ્યાઓ સ્ટાન્ડર્ડ કટર ત્રિજ્યાઓ કરતાં થોડી મોટી રાખો (ઉદાહરણ તરીકે, 12 mm એન્ડ મિલ માટે 8 mm ત્રિજ્યા વાપરો), જેથી ટૂલ ખૂણાઓમાંથી અટક્યા વિના સરળતાથી પસાર થાય.
- ડેટમ સપાટીઓને સંકલિત કરો: મુખ્ય જ્યોમેટ્રિક કોલઆઉટ્સ (લંબકોણતા, સ્થિતિ, કેન્દ્રિયતા) ને પ્રથમ સેટઅપમાં મશીન કરેલા એકમાત્ર મુખ્ય ડેટમ સમતલ સાથે સંદર્ભિત રાખો.
- લિફ્ટિંગ અને રિગિંગ પોઈન્ટ્સ સામેલ કરો: M16 અથવા M20 થ્રેડેડ છિદ્રો આઈબોલ્ટ માટે માત્ર પરિવહન માટે જ નથી—મશીનિસ્ટોને કાચા બિલેટ્સને મશીનની ટેબલ પર સુરક્ષિત રીતે ઉઠાવવા માટે તેમની જરૂર છે, જેથી ચોક્કસ સપાટીઓને નુકસાન ન થાય.
વારંવાર પૂછાતા પ્રશ્નો (FAQ)
મોટા ભાગોની CNC મશીનિંગમાં મુખ્ય પડકારો શું છે?
સૌથી મોટી પડકારોમાં તાપીય વિસ્તરણનું સંચાલન, સામગ્રી દૂર કરતી વખતે તણાવ-મુક્તિ વિકૃતિને નિયંત્રિત કરવી, લાંબી સ્પિન્ડલ વિસ્તરણોથી થતા ટૂલ ચટરને ટાળવું, અને 3+ મીટરની લાંબી ગતિ અક્ષો પર કડક સ્થિતિ સહનશીલતા જાળવવી શામેલ છે.
મોટા CNC મશીન કરેલા ઘટકો પર સહનશીલતાઓ કેવી રીતે ચકાસશો?
અમે વાતાવરણ-નિયંત્રિત નિરીક્ષણ રૂમોમાં ($20^\circ\text{C} \pm 0.5^\circ\textC)$) માં 3D CAD મોડેલો સામે મહત્વપૂર્ણ જ્યોમેટ્રિક પરિમાણો અને સહનશીલતાઓની ચકાસણી કરવા માટે અમે પોર્ટેબલ લેસર ટ્રેકર્સ અને મોટા બ્રિજ CMMs (કોઓર્ડિનેટ માપન મશીનો) નો ઉપયોગ કરીએ છીએ.
કસ્ટમ મોટા CNC ભાગો માટે સામાન્ય રીતે કઈ સામગ્રીનો ઉપયોગ થાય છે?
સામાન્ય સામગ્રીમાં માળખાકીય એલ્યુમિનિયમ એલોય (6061-T6, 7075-T6), ડક્ટાઇલ કાસ્ટ આયર્ન (GGG40/GGG50), ભારે સ્ટીલ વેલ્ડમેન્ટ્સ (A36, Q355B), સ્ટેનલેસ સ્ટીલ (304/316L), અને એરોસ્પેસ એપ્લિકેશન્સ માટે ઉચ્ચ-મજબૂત ટાઇટેનિયમ એલોય્સ.
શું તમારા મોટા ઘટકો માટે ચોક્કસ CNC મશીનિંગની જરૂર છે?
ભલે તમને હેવી-ઇન્ડસ્ટ્રીયલ મશીનરી માટે પ્રોટોટાઇપ ઉત્પાદન કે ઓછી માત્રામાં ઉત્પાદનની જરૂર હોય, અમારી સુવિધામાં ૪,૦૦૦ મિમી સુધી લંબાઈના વર્કપીસ સંભાળી શકે તેવી ઉચ્ચ-સચોટતાવાળી ૫-એક્સિસ ગેન્ટ્રી મિલ્સ ઉપલબ્ધ છે.
[તમારી 3D CAD ફાઇલો (STEP/IGES) આજે અપલોડ કરો અને મફત DFM સમીક્ષા તથા સ્પર્ધાત્મક ક્વોટ મેળવો!]