बड़का पुर्जा सभक सटीक सीएनसी मशीनिंग: थर्मल ड्रिफ्ट पर काबू पाबय आ कस टॉलरेंस बनौने रखबाक उपाय
यदि अहाँ कहियो 3-मीटर एल्यूमिनियम संरचनात्मक फ्रेम केँ अनक्लैम्प करिते 0.5 मिमी तक विकृत होइत देखने छी, त अहाँ कठोर वास्तविकता जानि चुकल छी: बड़का भागक सीएनसी मशीनिंग ई मात्र पैघ गैंट्री मिल राखब नहि अछि। ई एकदम अलग खेल अछि जतय थर्मल डायनामिक्स, गुरुत्वाकर्षण आ लोचशील पुनर्प्राप्ति सक्रिय रूप सँ अहाँक सेटअपक विरुद्ध काज करैत अछि।.
बड़का प्रारूपक निष्पादन करैत सीएनसी मिलिंग भारी ढलाई, ईवी बैटरी ट्रे हाउसिङ वा एयरोस्पेस बल्कहेड पर, मुख्य चुनौती साधारण धातु हटेबा सँ आंतरिक तनाव प्रबंधन आ गतिशील विक्षेपण नियंत्रण पर स्थानांतरित भऽ जाइत अछि।.
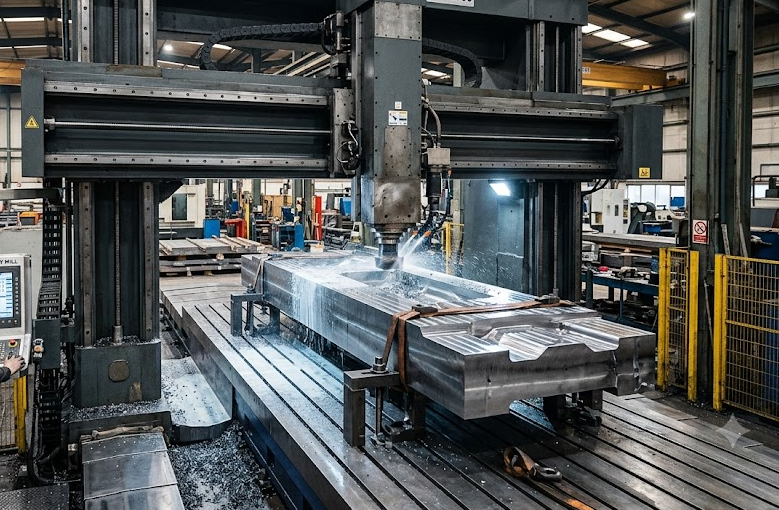
बड़का फॉर्मेट CNC मिलिंग में तापीय विस्तारक प्रबंधन
छोट ब्रैकेट कम्पोनेंट सभ पर, कार्यशाला के फर्शक तापमान में 3°C के उछाल बिलकुल अनदेखा भऽ जाइत अछि। 4-मीटर लम्बा स्टील वेल्डमेंट पर, ओहि समान तापमान वृद्धि सामग्री के दर्जनों माइक्रोन तक फैला दैत अछि—जे सहजहि अहाँक ISO 2768-m वा कड़ा GD&T आवश्यकतासभ के उल्लंघन कऽ दैत अछि।.
जब प्रदर्शन करैत छी बड़का भागक सीएनसी मशीनिंग, थर्मल ड्रिफ्ट अहाँक अंतिम फिनिशिंग पास पूरा होए सँ पहिने महत्वपूर्ण बोर संरेखण केँ नष्ट कऽ सकैत अछि।.
तापीय स्थिरता लेल रियल-शॉप रणनीति:
- प्रक्रिया-मध्य जाँच आ गतिशील निर्देशांक विस्थापन: अपन प्रारंभिक WCS (वर्क कोऑर्डिनेट सिस्टम) सेटअप पर मात्र निर्भर नहि करू। भारी रफिंग आ हल्का फिनिशिंग चक्रक बीच डेटम आ महत्वपूर्ण फीचर आयामक पुनः सत्यापन करबाक लेल स्वचालित स्पिंडल प्रोब (जैसे Renishaw) प्रोग्राम करू।.
- कठोर, विश्राम, आ आराम: भारी मिलिंग कार्यखंड में प्रचुर गर्मी उत्पन्न करैत अछि आ रोल कएल एल्यूमिनियम प्लेट वा डक्टाइल लोहा कास्टिंग में अवशिष्ट तनाव मुक्त करैत अछि। सामग्री स्टॉक सँ 80% के रफ आउट करू, भाग के अनक्लैम्प करू जाहि सँ धातु “साँस” लऽ सकय आ आराम पाबय, फेर न्यूनतम टॉर्क सँ पुनः क्लैम्प करू आ फिनिश टूलपाथ्स चलेबाक पूर्व।.
- नियंत्रित शीतलक वितरण: उच्च प्रवाह मात्रा वाला फ्लड कूलेंट मदद करैत अछि, मुदा विशाल ब्लॉक सभ पर गहिरा पोकेटिंग लेल उच्च-दबाव थ्रू-स्पिंडल कूलेंट (TSC, 70+ बार) जरूरी अछि, जे चिप्स के तुरन्त बहा कऽ काटय वाला धार पर तापीय ऊष्मा जमा होय सँ रोकैत अछि।.
उन्नत वर्कहोल्डिंग: भारी कास्टिंग पर क्लैंपिंग विकृति के रोकथाम
५०० किलोग्रामक फोर्जिंग केँ क्लाम्प करबा लेल विशाल धारण शक्ति चाही, मुदा अति कसावट एकटा क्लासिक फंदा अछि। अत्यधिक क्लाम्पिंग बल मशीनिंगक दौरान कार्यखंड केँ लोचदार रूप सँ विकृत कऽ दैत अछि; जखन अहाँ हाइड्रोलिक क्लाम्प छोड़ि दैत छी, तखन भाग फेरि उछलि जाइत अछि आ अहाँक समतलता सहनशीलता समाप्त भऽ जाइत अछि।.
तुलना: पारंपरिक क्लैंपिंग बनाम आधुनिक तनावमुक्त कार्यधारण
| विशेषता / मीट्रिक | परम्परागत यांत्रिक विस / क्लैम्प | शून्य-बिन्दु आ हाइड्रोलिक तैरैत सेटअप |
| आंशिक विकृति जोखिम | उच्च (स्थानीय तनाव स्प्रिंगबैक उत्पन्न करैत अछि) | अत्यंत नीच (यहाँ तक कि बल वितरण) |
| स्थापना आ परिवर्तन समय | २.५ – ४.० घंटा | १५–३० मिनट |
| कम्पन निरोध | पतला भित्तिवाला खण्डसभ पर कमजोर | उच्च (स्वयं समायोजित होमयवाला पार्श्व जैकक उपयोग कऽ) |
| उपलब्ध सहनशीलता | ±0.08 मिमी सँ ±0.15 मिमी | ±0.015 मिमी सँ ±0.03 मिमी |
बड़का मशीन बेड पर विश्वसनीय वर्कहोल्डिंग लेल:
- शून्य-बिन्दु क्ल्याम्पिंग प्रणाली: 0.005 मिमी सँ कम दोहरायल जा सकय बला स्थिति सटीकता बनौने रहिते सेटअप समय में नाटकीय रूप सँ कटौती करू।.
- हाइड्रोलिक तैरैत सहारा: पतला भित्तिवाला खण्डसभक नीचाँ स्व-समायोजित हाइड्रोलिक समर्थन पिन राखू, जाहिसँ कम्पन (चटर) दबय आ उपकरण धकेलन (“让刀”) समाप्त होय।.
- बड़का शीट घटक सभक लेल वैक्यूम ग्रिड प्लेट्स: बड़का एयरोस्पेस एल्यूमिनियम स्किन सभक लेल आदर्श, जतय यांत्रिक टॉप क्लैम्प सभ 5-अक्ष टूलपाथ सभमे बाधा पहुँचा सकैत अछि।.
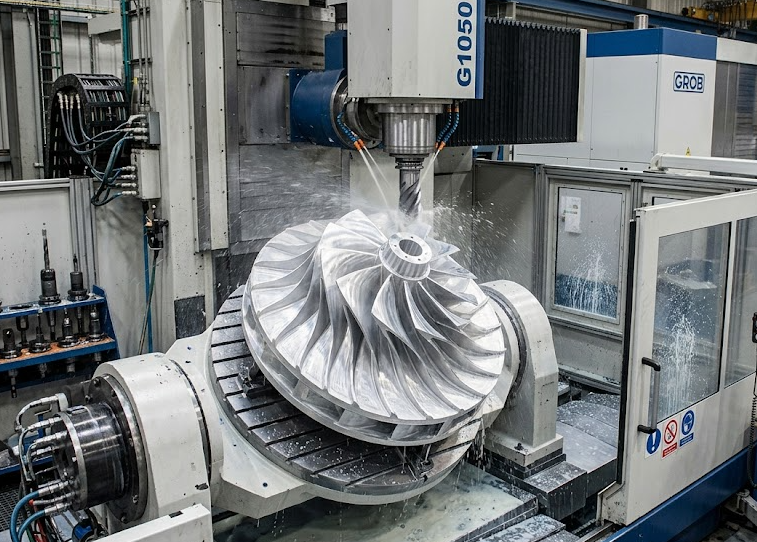
दीर्घ-पहुँच टूलिंग लेल टूलपाथ अनुकूलन आ कम्पन निरोधन
300 मिमी RAM एक्सटेंशन पर 50 मिमी फेस मिल चलाबय में मानक VMC चलाबय सँ बिलकुल अलग दृष्टिकोणक आवश्यकता होइत अछि। उच्च ओवरहैंग सँ कटर चटर, कार्बाइड इन्सर्टक समयपूर्व विफलता आ खराब सतह फिनिश ($R_a < 0.8 μm$) होइत अछि।.
- अनुकूलित सफाइ (उच्च-गति मशीनिंग): पूर्ण चौड़ाई संलग्नता सहित गहिरा अक्षीय कट्सक बदला में हल्का रेडियल संलग्नता ($a_e$) आ अधिकतम अक्षीय गहराई ($a_p$) के जोड़ीक उपयोग करू। ई कटिंग बल सभ केँ कठोर स्पिंडल में ऊपर दिस निर्देशित करैत अछि, बजाय विस्तारित टूल होल्डर सभक विरुद्ध क्षैतिज रूप सँ धकेलबाक।.
- गतिशील फीडरेट स्केलिंग: घुमावदार आंतरिक त्रिज्यामे प्रवेश करैत समय फीड दर स्वचालित रूप सँ घटा दिअ, जाहिसँ कोना लोडिंग आ कटर विक्षेपण नहि होय आ गहिरा पॉकेटक भित्ति पर बदसूरत चैटर निशान नहि बने।.
DFM दिशानिर्देश: लागत-कुशल CNC मशीनिंग लेल पैघ पुर्जा सभ केना डिजाइन करब
यदि अहाँ निर्माण साझेदार खोजि रहल छी वा अनुकूलित भारी घटक डिजाइन कऽ रहल छी, तऽ ई निर्माणयोग्यता डिजाइन (DFM) नियमसभ केँ ध्यान मे रखब सँ मशीनिंग चक्र 30% तक घटि सकैत अछि:
- आन्तरिक कोनाक त्रिज्या सभकेँ मानकीकृत करू: तीक्ष्ण 90° के आंतरिक कोना सभ सँ बचू। आंतरिक पॉकेट के त्रिज्या मानक कटर त्रिज्या सँ थोड़ेक पैघ राखू (जैसे 12 मिमी एंड मिल लेल 8 मिमी त्रिज्या प्रयोग करू), जाहि सँ उपकरण कोना सभ मे बिना रुकावट सहज रूप सँ घूमि जाए।.
- डाटम सतह सभ केँ समेकित करू: मुख्य ज्यामितीय संकेत (लंबता, स्थिति, समकेन्द्रता) सभकेँ पहिल सेटअपमे मशीन कएल गेल एकल प्राथमिक डेटाम समतलसँ संदर्भित राखू।.
- उठाब आ रिगिंग बिन्दु सभ समावेश करू: आइबोल्ट लेल M16 वा M20 थ्रेड कएल गेल छेद मात्र ढुवानी लेल नहि अछि—मशीनिस्ट सभ केँ ई आवश्यक अछि जे ओ कच्चा बिलेट सभ केँ मशीन टेबल पर बिना सटीक सतह सभ केँ नुकसान पहुँचे सुरक्षित रूप सँ उठा सकथि।.
बारम्बार पुछल जाए वाला प्रश्न (FAQ)
बड़का पुर्जा सभक सीएनसी मशीनिंग में मुख्य चुनौती सभ की-की अछि?
सब सँ पैघ चुनौतीसभ मे शामिल अछि: तापीय विस्तारक प्रबंधन, सामग्री हटेबाक दौरान तनाव-मुक्ति विकृति पर नियंत्रण, लंबा स्पिंडल विस्तारक कारण होमय बला टूल चटर सँ बचेबा, आ लंबा यात्रा अक्ष (3+ मीटर) पर सख्त स्थिति सहनशीलता बनौने रखब।.
अहाँ पैघ सीएनसी मशीनिंग कएल गेल पुर्जा सभ पर सहनशीलता केना जाँच करैत छी?
हम जलवायु-नियंत्रित निरीक्षण कक्ष ($20^\circ\text{C} \pm 0.5^\circ\textC)$) में 3D CAD मॉडल सभक विरुद्ध महत्वपूर्ण ज्यामितीय आयाम आ सहनशीलता सभक सत्यापन करबा लेल हम पोर्टेबल लेजर ट्रैकर्स आ बड़का ब्रिज CMM (कोऑर्डिनेट मेज़रिंग मशीन) सभक उपयोग करैत छी।.
कस्टम बड़का सीएनसी पुर्जा सभक लेल सामान्यतः केहन सामग्री सभक उपयोग होइत अछि?
सामान्य सामग्रीसभमे संरचनात्मक एल्यूमिनियम मिश्रधातु (6061-T6, 7075-T6), डक्टाइल कास्ट आयरन (GGG40/GGG50), भारी स्टील वेल्डमेंट्स (A36, Q355B), स्टेनलेस स्टील (304/316L), आ एयरोस्पेस अनुप्रयोग सभक लेल उच्च-मजबूत टाइटेनियम मिश्रधातु।.
की अहाँक पैघ पुर्जा सभक लेल सटीक सीएनसी मशीनिंगक आवश्यकता अछि?
चाहे अहाँकेँ भारी औद्योगिक मशीनरीक प्रोटोटाइप निर्माणक आवश्यकता हो वा कम मात्रा में उत्पादनक, हमर सुविधा उच्च-सटीकता 5-अक्षीय गैंट्री मिल सँ सुसज्जित अछि, जे 4,000 मिमी लम्बाई धरि कार्य टुकड़ा सभकेँ संभालि सकैत अछि।.
[अपन 3D CAD फाइल (STEP/IGES) आजहि अपलोड करू आ नि:शुल्क DFM समीक्षा आ प्रतिस्पर्धी कोटेशन प्राप्त करू!]