मोठ्या भागांची अचूक सीएनसी मशीनिंग: उष्णता विचलन कसे दूर करावे आणि कडक सहनशीलता कशी राखली जाऊ शकते
जर तुम्ही कधीही ३ मीटर लांबीचा अॅल्युमिनियमचा संरचनात्मक फ्रेम अनक्लॅम्प केल्यानंतर लगेच ०.५ मिमी इतका वाकताना पाहिला असेल, तर तुम्हाला कठोर वास्तव माहीत आहे: मोठ्या भागांची सीएनसी मशीनिंग हे फक्त मोठी गँट्री मिल असण्याबद्दल नाही. हे एक पूर्णपणे वेगळा खेळ आहे जिथे तापीय गतिकी, गुरुत्वाकर्षण आणि लोच पुनर्प्राप्ती सक्रियपणे तुमच्या सेटअपविरुद्ध काम करतात.
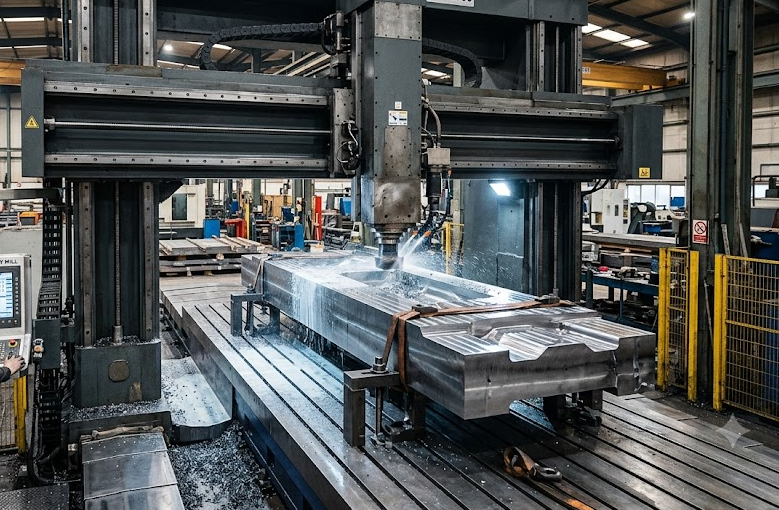
मोठ्या स्वरूपात अंमलबजावणी करताना CNC मिलिंग जड कास्टिंग्ज, ईव्ही बॅटरी ट्रे हाऊसिंग्ज किंवा एरोस्पेस बल्कहेड्सवर, प्राथमिक आव्हान साध्या धातू काढण्यापासून अंतर्गत ताण व्यवस्थापन आणि गतिशील विक्षेपण नियंत्रणाकडे वळते.
मोठ्या स्वरूपातील CNC मिलिंगमध्ये तापीय विस्तार व्यवस्थापन
लहान ब्रॅकेट घटकांवर, कार्यशाळेतील तापमान ३°C ने वाढल्याचे पूर्णपणे लक्षात येत नाही. परंतु ४ मीटर लांबीच्या स्टील वेल्डमेंटवर, त्याच तापमानवाढीमुळे साहित्य अनेक मायक्रोमीटरनी विस्तारित होते—आणि ते सहजपणे तुमच्या ISO 2768-m किंवा कडक GD&T आवश्यकतांना पार करून जाते.
प्रदर्शन करताना मोठ्या भागांची सीएनसी मशीनिंग, थर्मल ड्रिफ्ट तुमचा अंतिम फिनिशिंग पास पूर्ण होण्यापूर्वीच महत्त्वाच्या बोर संरेखनांना नष्ट करू शकतो.
तापीय स्थिरतेसाठी रिअल-शॉप धोरणे:
- प्रक्रिया-दरम्यान प्रॉबिंग आणि गतिशील निर्देशांक विस्थापन: फक्त आपल्या प्रारंभिक WCS (वर्क कोऑर्डिनेट सिस्टम) सेटअपवर अवलंबून राहू नका. जड रफिंग आणि हलक्या फिनिशिंग चक्रांदरम्यान डेटम्स आणि महत्त्वाच्या वैशिष्ट्यांच्या परिमाणांची पुन्हा पडताळणी करण्यासाठी स्वयंचलित स्पिंडल प्रोब्स (उदा. Renishaw) प्रोग्राम करा.
- कठोर परिश्रम, विश्रांती आणि आराम: हेवी मिलिंग कामाच्या तुकड्यात प्रचंड उष्णता सोडते आणि रोल केलेल्या अॅल्युमिनियम प्लेट्स किंवा डक्टाइल लोह कास्टिंग्जमधील अवशिष्ट ताण मुक्त करते. साहित्य स्टॉक 80% चे रफ-आउट करा, भाग अनक्लॅम्प करा जेणेकरून धातू “श्वास” घेऊ शकेल आणि आराम करू शकेल, नंतर फिनिश टूलपाथ्स अंमलात आणण्यापूर्वी कमी टॉर्कसह पुन्हा क्लॅम्प करा.
- नियंत्रित शीतलक वितरण: उच्च प्रवाहातील फ्लड कूलंट मदत करते, परंतु प्रचंड ब्लॉक्सवर खोल पॉकेटिंगसाठी उच्च-दाब थ्रू-स्पिंडल कूलंट (TSC, 70+ बार) आवश्यक असते, जे चिप्स तात्काळ धुऊन काढते आणि कापण्याच्या कडावरील उष्णता संचय टाळते.
प्रगत वर्कहोल्डिंग: जड कास्टिंगवरील क्लॅम्पिंग विकृती टाळणे
५०० किलोग्रॅमच्या फोर्जिंगला क्लॅम्प करण्यासाठी प्रचंड धारणशक्ती लागते, परंतु जास्त कसणे हा एक पारंपरिक सापळा आहे. मशीनिंग दरम्यान जास्त क्लॅम्पिंग शक्तीमुळे कामाचा तुकडा लोचदारपणे विकृत होतो; हायड्रॉलिक क्लॅम्प सोडल्यानंतर तो तुकडा परत उडतो आणि तुमची सपाटीची सहनशीलता नष्ट होते.
तुलना: पारंपरिक क्लॅम्पिंग विरुद्ध आधुनिक तणावमुक्त वर्कहोल्डिंग
| वैशिष्ट्य / मेट्रिक | पारंपारिक यांत्रिक विसेस / क्लॅम्प्स | शून्य-बिंदू व हायड्रॉलिक तरंगणारी सेटअप |
| अंशतः विकृतीचा धोका | उच्च (स्थानिक ताण स्प्रिंगबॅक निर्माण करतो) | अत्यंत कमी (बलाचे समान वितरण) |
| स्थापना व बदलण्याचा वेळ | २.५ – ४.० तास | १५ – ३० मिनिटे |
| कंपन शमन | पातळ भिंतींच्या विभागांवर कमजोर | उच्च (स्वयविनियमन करणाऱ्या साइड जॅकचा वापर करून) |
| साध्य होणारी सहनशीलता | ±0.08 मिमी ते ±0.15 मिमी | ±0.015 मिमी ते ±0.03 मिमी |
मोठ्या मशीन बेडवर विश्वासार्ह वर्कहोल्डिंगसाठी:
- शून्य-बिंदू क्लॅम्पिंग प्रणाली: 0.005 मिमी पेक्षा कमी पुनरावृत्तीक्षम स्थिती अचूकता राखत सेटअप वेळ नाटकीयरीत्या कमी करा.
- हायड्रॉलिक तरंगत आधार: चटर कमी करण्यासाठी आणि टूल पुश-ऑफ (“让刀”) टाळण्यासाठी पातळ भिंतींच्या विभागाखाली स्वतः समायोजित होणाऱ्या हायड्रॉलिक सपोर्ट पिन ठेवा.
- मोठ्या पत्रक घटकांसाठी व्हॅक्यूम ग्रिड प्लेट्स: मोठ्या एरोस्पेस अॅल्युमिनियम स्किन्ससाठी आदर्श, जिथे यांत्रिक टॉप क्लॅम्प्स पाच-अक्ष टूलपाथ्समध्ये अडथळा आणतील.
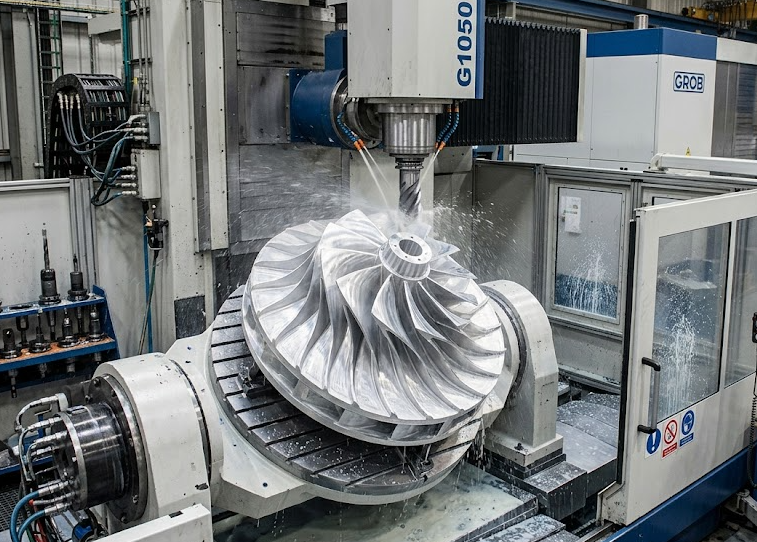
लांब-पर्यंत पोहोचणाऱ्या टूलिंगसाठी टूलपाथ ऑप्टिमायझेशन आणि कंपन शमन
300 मिमी RAM एक्सटेंशनवर 50 मिमी फेस मिल चालवण्यासाठी पारंपारिक VMC चालवण्यापेक्षा पूर्णपणे वेगळा दृष्टिकोन आवश्यक असतो. उच्च ओव्हरहँगमुळे कटर चटर, कार्बाइड इन्सर्टचे अकाली अपयश आणि खराब पृष्ठभाग फिनिश ($R_a < 0.8 μm$) होते.
- अॅडॅप्टिव्ह क्लिअरिंग (उच्च-गती मशीनिंग): पूर्ण रुंदीच्या सहभागासह खोल अक्षीय कापांऐवजी हलका रेडियल सहभाग ($a_e$) आणि कमाल अक्षीय खोली ($a_p$) वापरा. यामुळे कापण्याच्या शक्तींना विस्तारित टूल होल्डर्सविरुद्ध क्षैतिजरित्या ढकलण्याऐवजी कडक स्पिंडलमध्ये वरच्या दिशेने निर्देशित केले जाते.
- गतिशील फीडरेट स्केलिंग: कोपऱ्यावरील भार आणि कटरच्या वाकण्यापासून बचाव करण्यासाठी, तसेच खोल खिशाच्या भिंतींवर कुरुप चॅटर खुणा येऊ नयेत म्हणून, आंतरिक अरुंद त्रिज्यांमध्ये प्रवेश करताना फीडरेट आपोआप कमी करा.
DFM मार्गदर्शक: किफायतशीर CNC मशीनिंगसाठी मोठ्या भागांचे डिझाइन कसे करावे
जर आपण उत्पादन भागीदार शोधत असाल किंवा सानुकूल जड घटक डिझाइन करत असाल, तर हे उत्पादनक्षमतेसाठी डिझाइन (DFM) नियम लक्षात ठेवल्यास मशीनिंग चक्र 30% पर्यंत कमी होतील:
- आंतरिक कोपऱ्यांच्या त्रिज्यांचे मानकीकरण करा: तीक्ष्ण 90° अंतर्गत कोपरे टाळा. आंतरिक खिशाचा त्रिज्या मानक कटर त्रिज्यांपेक्षा किंचित मोठी ठेवा (उदा. 12 मिमी एंड मिलसाठी 8 मिमी त्रिज्या वापरा), ज्यामुळे साधन कोपऱ्यांत अडखळल्याशिवाय सुरळीतपणे फिरू शकेल.
- डेटम पृष्ठभाग एकत्र करा: मुख्य ज्यामितीय निर्देश (कोणकोणीयता, स्थान, समकेन्द्रता) पहिल्या सेटअपमध्ये मशीन केलेल्या एका प्राथमिक डेटाम समतलाशी संदर्भित ठेवा.
- उचलणे व रिगिंगसाठी बिंदू समाविष्ट करा: आयबोल्टसाठी M16 किंवा M20 थ्रेड असलेले छिद्र फक्त वाहतुकीसाठी नसतात—मशीन ऑपरेटरांना अचूक पृष्ठभागांना नुकसान न करता कच्च्या बिलेट्स सुरक्षितपणे मशीनच्या टेबलवर उचलण्यासाठी त्यांची गरज असते.
वारंवार विचारले जाणारे प्रश्न (FAQ)
मोठ्या भागांच्या सीएनसी मशीनिंगमध्ये मुख्य आव्हाने काय आहेत?
सर्वात मोठ्या आव्हानांमध्ये उष्णता विस्तार व्यवस्थापित करणे, सामग्री काढताना तणावमुक्ती विकृतीवर नियंत्रण ठेवणे, लांब स्पिंडल विस्तारांमुळे होणाऱ्या टूल चटर टाळणे आणि लांब प्रवास अक्षांवर (३ मीटरपेक्षा जास्त) काटेकोर स्थानिक सहनशीलता राखणे यांचा समावेश होतो.
मोठ्या सीएनसी मशीन केलेल्या घटकांवरील सहनशीलता तुम्ही कशी पडताळता?
आम्ही हवामान-नियंत्रित तपासणी खोलींमध्ये पोर्टेबल लेझर ट्रॅकर्स आणि मोठ्या पूलाच्या CMMs (कोऑर्डिनेट मेजरिंग मशीन्स) वापरतो ($20^\circ\text{C} \pm 0.5^\circ\textC)$) मध्ये 3D CAD मॉडेल्सच्या तुलनेत महत्त्वपूर्ण ज्यामितीय परिमाणे आणि सहिष्णुता पडताळण्यासाठी आम्ही हवामान-नियंत्रित तपासणी खोल्यांमध्ये पोर्टेबल लेझर ट्रॅकर्स आणि मोठ्या ब्रिज CMM (कोऑर्डिनेट मेजरिंग मशीन) चा वापर करतो.
सानुकूल मोठ्या सीएनसी भागांसाठी सामान्यतः कोणकोणत्या साहित्याचा वापर केला जातो?
सामान्य साहित्यामध्ये संरचनात्मक अॅल्युमिनियम मिश्रधातू (6061-T6, 7075-T6), डक्टाइल कास्ट लोह (GGG40/GGG50), जड स्टील वेल्डमेंट्स (A36, Q355B), स्टेनलेस स्टील (304/316L), आणि एरोस्पेस अनुप्रयोगांसाठी उच्च-शक्तिमान टायटॅनियम मिश्रधातू.
तुमच्या मोठ्या घटकांसाठी अचूक सीएनसी मशीनिंगची गरज आहे का?
तुम्हाला प्रोटोटायप उत्पादन करायचे असो किंवा जड औद्योगिक यंत्रसामग्रीसाठी कमी प्रमाणात उत्पादन करायचे असो, आमची सुविधा उच्च अचूकतेच्या 5-अक्षीय गॅन्ट्री मिलने सुसज्ज आहे, जी 4,000 मिमी लांबीपर्यंतच्या वर्कपीस हाताळू शकते.
मोफत DFM पुनरावलोकन आणि स्पर्धात्मक कोटेशन मिळविण्यासाठी आजच आपली 3D CAD फाइल्स (STEP/IGES) अपलोड करा!