Точная обработка крупных деталей на станках с ЧПУ: как преодолеть тепловой дрейф и обеспечить соблюдение жестких допусков
Если у вас когда-нибудь случалось, что 3-метровая алюминиевая конструкционная рама деформировалась на 0,5 мм сразу после снятия зажимов, то вам хорошо знакома суровая реальность: Обработка крупногабаритных деталей на станках с ЧПУ Дело не просто в том, чтобы иметь фрезерный станок с более широкой рамой. Это совершенно иная ситуация, в которой теплодинамика, сила тяжести и упругое восстановление активно препятствуют работе вашей установки.
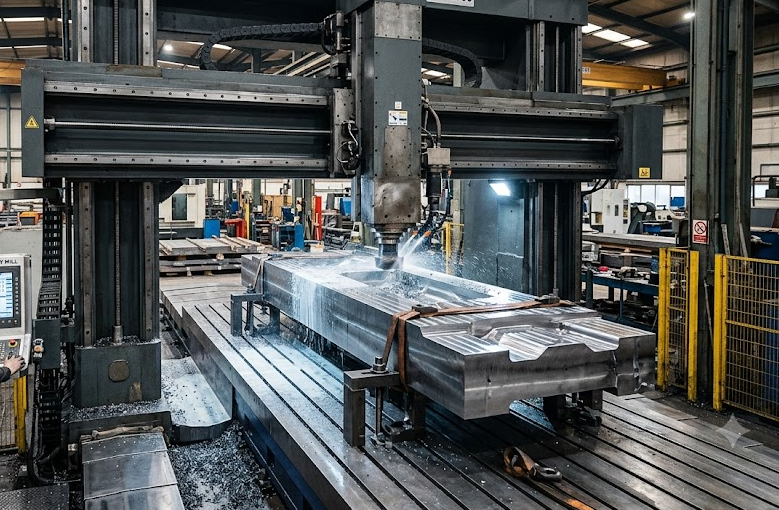
При печати на большом формате Фрезерование с ЧПУ При изготовлении тяжелых отливок, корпусов батарейных отсеков для электромобилей или переборок для аэрокосмической отрасли основная задача переходит от простого удаления металла к управлению внутренними напряжениями и контролю динамических прогибов.
Управление тепловым расширением при крупноформатном фрезеровании с ЧПУ
При изготовлении мелких деталей кронштейнов скачок температуры в цехе на 3 °C остается совершенно незаметным. Однако при производстве 4-метровой стальной сварной конструкции тот же самый скачок температуры приводит к расширению материала на десятки микрон, что с легкостью выходит за пределы допустимых значений, установленных стандартом ISO 2768-m или строгими требованиями GD&T.
При выполнении Обработка крупногабаритных деталей на станках с ЧПУ, тепловой дрейф может нарушить критически важное совмещение отверстий ещё до того, как завершится последний ход финишной обработки.
Практические стратегии обеспечения термической стабильности:
- Контроль в процессе обработки и динамические смещения координат: Не полагайтесь исключительно на первоначальную настройку рабочей системы координат (WCS). Настройте автоматические щупы шпинделя (например, Renishaw) для повторной проверки базовых точек и размеров критических элементов между циклами грубой и чистой обработки.
- Напряжение, отдых и расслабление: Интенсивное фрезерование выделяет огромное количество тепла в заготовке, одновременно снимая остаточные напряжения в прокатных алюминиевых листах или отливках из ковкого чугуна. Проведите черновую обработку материала марки 80%, ослабьте зажим детали, чтобы металл “дышал” и расслабился, а затем зажмите её снова с минимальным усилием затяжки перед выполнением траекторий чистовой обработки.
- Регулируемая подача охлаждающей жидкости: Охлаждающая жидкость с большим расходом помогает, но при обработке глубоких карманов на массивных блоках требуется система подачи охлаждающей жидкости через шпиндель (TSC, 70+ бар) под высоким давлением, чтобы мгновенно удалять стружку и предотвращать накопление тепла на режущей кромке.
Современные методы закрепления заготовок: предотвращение деформации при зажиме тяжелых отливок
Зажим поковки весом 500 кг требует огромного удерживающего усилия, однако чрезмерное затягивание — это классическая ошибка. Чрезмерное усилие зажима приводит к упругой деформации заготовки во время обработки; как только вы ослабляете гидравлические зажимы, деталь возвращается в исходное положение, и допуск на плоскостность теряется.
Сравнение: традиционное зажимное крепление и современное безнапряженное крепление заготовок
| Характеристика / Метрика | Традиционные механические тиски / зажимы | Настройка нулевой точки и гидравлического плавающего положения |
| Риск искажения деталей | Высокий (локальная деформация вызывает упругую восстановку) | Крайне низкий (равномерное распределение усилия) |
| Время наладки и переналадки | 2,5–4,0 часа | 15–30 минут |
| Гашение вибраций | Недостаточное качество тонкостенных участков | Высокая (с использованием саморегулирующихся боковых домкратов) |
| Достижимые допуски | от ±0,08 мм до ±0,15 мм | от ±0,015 мм до ±0,03 мм |
Для надёжного закрепления заготовок на станинах крупногабаритных станков:
- Системы зажима с нулевой точкой: Значительно сократите время настройки, сохранив при этом стабильную точность позиционирования на уровне менее 0,005 мм.
- Гидравлические плавающие опоры: Установите саморегулирующиеся гидравлические опорные штифты под тонкостенными участками, чтобы подавить вибрацию и устранить отталкивание инструмента (“让刀”).
- Вакуумные решетчатые формы для крупногабаритных листовых деталей: Идеально подходит для больших алюминиевых обшивных панелей в аэрокосмической отрасли, где механические верхние зажимы мешали бы прохождению 5-осевых траекторий инструмента.
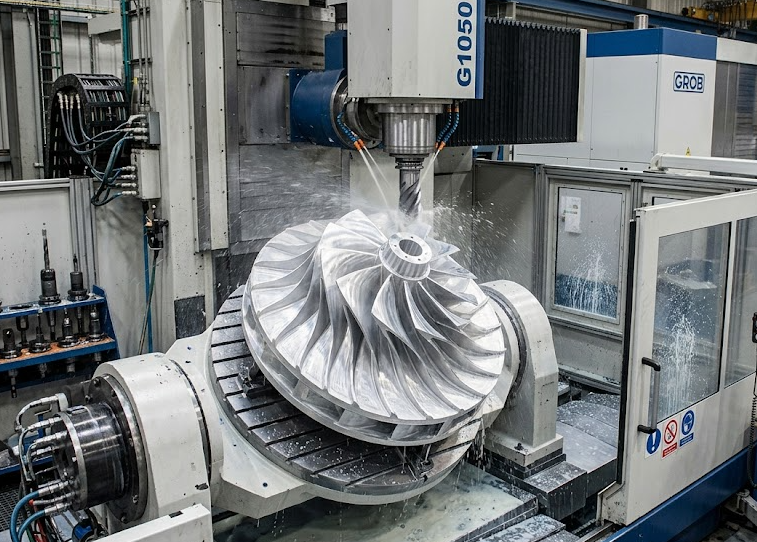
Оптимизация траектории инструмента и гашение вибраций для инструментов с большим вылетом
Обработка торцевой фрезой диаметром 50 мм на удлинителе суппорта длиной 300 мм требует совершенно иного подхода, чем при работе на стандартном вертикальном обрабатывающем центре. Большой вылет приводит к вибрации режущего инструмента, преждевременному износу твердосплавных пластин и низкому качеству поверхности ($R_a < 0,8 \ \mu\text{m}$).
- Адаптивная очистка (высокоскоростная обработка): Вместо глубоких осевых прорезов с полной шириной резания следует использовать легкое радиальное резание ($a_e$) в сочетании с максимальной осевой глубиной ($a_p$). Это позволяет направлять режущие силы вверх, на жесткий шпиндель, а не давить горизонтально на выдвинутые держатели инструмента.
- Динамическое масштабирование скорости подачи: Автоматически снижать скорость подачи при входе в зону малых внутренних радиусов, чтобы предотвратить угловую нагрузку и прогиб резака, тем самым избегая появления некрасивых следов вибрации на стенках глубоких карманов.
Рекомендации по DFM: как проектировать крупногабаритные детали для экономичной обработки на станках с ЧПУ
Если вы ищете партнеров по производству или разрабатываете нестандартные тяжелые детали, соблюдение следующих правил проектирования с учетом технологичности (DFM) позволит сократить циклы обработки на 30%:
- Унификация радиусов внутренних углов: Следует избегать острых внутренних углов под углом 90°. Радиусы внутренних углублений следует делать немного больше, чем стандартные радиусы режущих кромок (например, для торцевой фрезы диаметром 12 мм следует использовать радиус 8 мм), чтобы инструмент плавно проходил по углам без задержек.
- Объединение базовых поверхностей: Обеспечьте, чтобы ключевые геометрические привязки (перпендикулярность, положение, концентричность) относились к одной основной системе отсчёта, обработанной при первой установке.
- Предусмотреть точки для подъема и крепления: Резьбовые отверстия с резьбой M16 или M20 для рым-болтов нужны не только для транспортировки — станочникам они необходимы для безопасного подъема заготовок на рабочий стол станка без повреждения прецизионных поверхностей.
Часто задаваемые вопросы (FAQ)
Каковы основные сложности при обработке крупногабаритных деталей на станках с ЧПУ?
К числу основных проблем относятся: управление тепловым расширением, контроль деформаций, связанных с снятие напряжений при удалении материала, предотвращение вибрации инструмента, вызванной длинными удлинителями шпинделя, а также обеспечение жестких допусков на положение по осям с большим ходом (3 и более метров).
Как проверяются допуски на крупных деталях, обработанных на станках с ЧПУ?
Мы используем портативные лазерные трекеры и координатно-измерительные машины (КИМ) с большим мостом в контрольных помещениях с регулируемым микроклиматом ($20^\circ\text{C} \pm 0,5^\circ\text{C}$) для проверки критических геометрических размеров и допусков по сравнению с 3D-моделями CAD.
Какие материалы обычно используются для изготовления крупных деталей с ЧПУ на заказ?
К распространенным материалам относятся конструкционные алюминиевые сплавы (6061-T6, 7075-T6), высокопрочное чугунное литье (GGG40/GGG50), сварные конструкции из толстостенной стали (A36, Q355B), нержавеющая сталь (304/316L) и высокопрочные титановые сплавы для применения в аэрокосмической отрасли.
Вам нужна точная обработка на станках с ЧПУ для ваших крупногабаритных деталей?
Независимо от того, требуется ли вам изготовление прототипов или мелкосерийное производство тяжелого промышленного оборудования, наше производственное предприятие оснащено высокоточными 5-осевыми портальными фрезерными станками, способными обрабатывать заготовки длиной до 4 000 мм.
[Загрузите свои 3D-файлы CAD (STEP/IGES) уже сегодня, чтобы получить бесплатную экспертизу DFM и выгодное ценовое предложение!]