Sarrafa CNC mai daidaito na manyan sassa: yadda ake shawo kan karkatar zafi da kuma kiyaye matakan daidaito masu tsauri
Idan ka taɓa ganin firam ɗin tsari na aluminium mai tsawon mita uku ya karkata da 0.5 mm nan take bayan ka cire makullan, ka san mummunan gaskiya: Sarrafa manyan sassa ta CNC Ba wai kawai batun samun babbar injin niƙa mai gantri ba ne. Wasa ne gaba ɗaya daban inda motsin zafi, nauyi, da dawowar elasticity ke aiki kai tsaye a kan tsarin ka.
Lokacin aiwatar da babban tsari Niƙa ta CNC A kan manyan ƙira na ƙarfe, akwatunan ajiya na baturin EV, ko manyan bangarorin tsani na sararin samaniya, babban ƙalubale ya canza daga kawai cire ƙarfe zuwa sarrafa matsin lamba na ciki da sarrafa lanƙwasawar motsi.
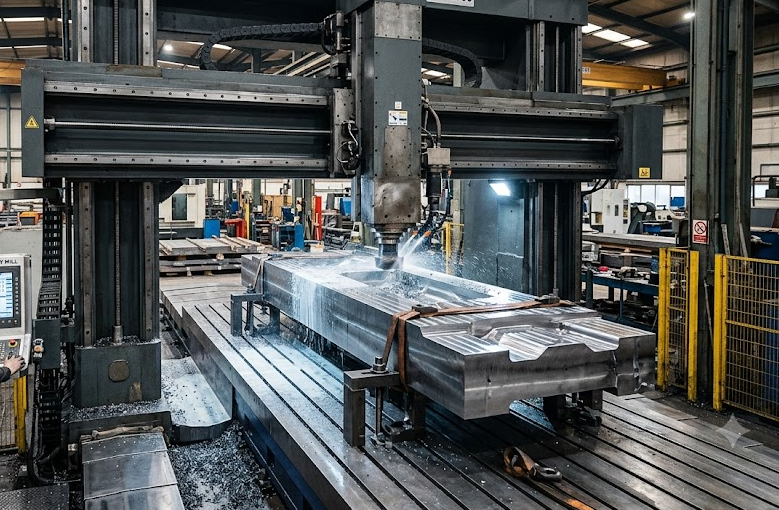
Sarrafa faɗaɗawar zafi a nika CNC mai girma
A kan ƙananan sassan bracket, tashin zafin dakin aiki na 3°C ba a lura da shi kwata-kwata. A kan haɗin ƙarfe mai tsawon mita 4, wannan tashin zafi yana faɗaɗa kayan da dubban microns—wanda ke sa ka wuce ka'idojin ISO 2768-m ko ƙa'idojin GD&T masu tsauri cikin sauƙi.
Lokacin yin Sarrafa manyan sassa ta CNC, karkatar zafi na iya lalata daidaitattun layukan ramuka kafin ma matakin ƙarshe na ƙarewa ya kammala.
Dabarun Real-Shop don daidaiton zafi:
- Bincike a cikin aiwatarwa & bambance-bambancen daidaitattun matsayi masu motsi: Kada ka dogara kawai ga saitin WCS (Tsarin Daidaita Aiki) na farko. Saiti na'urorin gwaji na spindle na atomatik (misali, Renishaw) don sake tabbatar da datums da girman muhimman siffofi tsakanin manyan zagayen cire kayan aiki da ƙananan zagayen kammala aiki.
- Tsayawa, Hutu, da Shakatawa: Milling mai nauyi yana zubar da zafi mai yawa cikin sashin aiki yayin da yake sakin matsin damuwa da ya rage a faranti aluminium da aka nade ko a ƙirar ƙarfe mai laushi. Yi aikin farko na 80% na kayan ajiya, cire makullan ɓangaren don ba ƙarfen damar “numfashi” da hutawa, sannan ka sake makala da ƙaramin ƙarfin juyawa kafin ka aiwatar da hanyoyin kayan aikin ƙarshe.
- Isar da ruwan sanyaya da aka sarrafa: Ruwan sanyaya mai yawan kwarara yana taimakawa, amma don zurfin ramuka a manyan buloƙi ana buƙatar ruwan sanyaya mai matsin lamba ta tsakiyar sandare (TSC, fiye da bar 70) don wanke ƙananan sassa nan take da hana taruwar zafi a gefen yankan.
Ci gaban riƙe kayan aiki: hana karkacewar matsewa a kan manyan ƙera na baƙin ƙarfe
Riƙe ƙarfe mai nauyin kilo 500 wajen yin ƙera yana buƙatar ƙarfi mai yawa, amma matse shi fiye da kima wata tarkon gargajiya ce. Idan ka yi amfani da ƙarfi fiye da kima wajen matsewa, zai sa aikin ya lanƙwasa a lokacin aiki; da zarar ka saki matsewar hydraulic, ɓangaren zai dawo da kansa, kuma haƙƙin daidaiton lebur ɗinka zai ɓace.
Kwataranci: Riƙewa ta gargajiya da riƙewa ta zamani mara damuwa
| Fasaloli / Ma'auni | Na'urorin riƙewa na gargajiya na inji / ƙulle-ƙulle | Saitin Tashi na Matsakaicin Sifili da Haydaroliki |
| Rashin daidaito na ɓangare | Mai yawa (tsanani na yankin yana haifar da dawowar baya) | Matuka ƙasa (rarraba ƙarfi daidai) |
| Lokacin Saitawa da Sauya | Awanni 2.5 – 4.0 | 15 – 30 Minti |
| Hana girgiza | Rashin inganci a sassan bango siriri | A saman (ta amfani da jacks na gefe masu daidaita kansu) |
| Haƙuri da za a iya cimma | ±0.08 mm zuwa ±0.15 mm | ±0.015 mm zuwa ±0.03 mm |
Don riƙe aiki yadda ya kamata a kan manyan gadon injin:
- Tsarin riƙewa na sifili-matsayi: Yi gajeriyar lokacin saiti sosai yayin da ake kiyaye daidaiton matsayi mai maimaituwa ƙasa da 0.005 mm.
- Tushe-tushen ruwa masu iyo: Sanya sandunan tallafi na hydraulic masu daidaita kansu a ƙarƙashin sassan bango siriri don rage girgiza da kawar da turawar kayan aiki (“让刀”).
- Faranti na Gidan Tacewar Tsatsa don manyan sassa na faranti: Ya dace da manyan fata na aluminium na jiragen sama inda matse-matse na sama na injiniya za su hana hanyoyin kayan aiki na 5-axis.
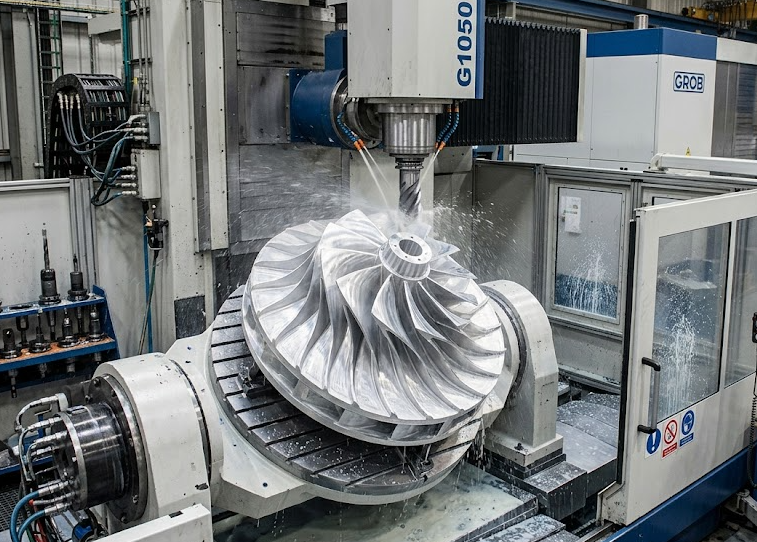
Inganta hanyoyin motsin kayan aiki da rage girgiza ga kayan aiki masu tsawo
Gudanar da face mill mai inci 50 mm a kan tsawaitar RAM mai inci 300 mm na buƙatar wata dabara gaba ɗaya daban da gudanar da VMC na al'ada. Tsawaitar hannun aiki mai yawa yana haifar da girgizar injin, gazawar wurin saka carbide kafin lokaci, da kammala saman mara kyau ($R_a < 0.8 \ \mu\text{m}$).
- Tsabtacewa Mai Daidaitawa (Sarrafa Kayan Aiki da Sauri Mai Yawa): Maimakon yin manyan yankan tsaki mai faɗin cikakken haɗi, yi amfani da haɗin radial mai sauƙi ($a_e$) tare da zurfin tsaki mafi girma ($a_p$). Wannan yana tura ƙarfin yankan sama cikin sandar mai ƙarfi maimakon turawa a kwance kan masu riƙe kayan aiki da aka faɗaɗa.
- Daidaita saurin ciyarwa ta atomatik: Ta atomatik rage saurin ciyarwa lokacin shiga ƙananan diamita na ciki don hana ɗaukar nauyi a kusurwa da karkatarwa na mai yanka, don gujewa mummunan alamomin girgiza a bangon rami mai zurfi.
Ka'idojin DFM: Yadda ake tsara manyan sassa don sarrafa CNC mai araha
Idan kuna neman abokan haɗin masana'antu ko ƙirƙirar manyan sassa na musamman masu nauyi, la'akari da waɗannan ƙa'idodin Tsara don Yi (Design for Manufacturability, DFM) zai rage zagayowar sarrafa injin har zuwa 30%:
- Daidaita Radii na Kusurwa na Ciki: Guji kusurwa na ciki masu kaifi na digiri 90. Yi diamita na radi na aljihun ciki kaɗan ya fi na diamita na radi na yau da kullum na mai yanke (misali, yi amfani da diamita na radi na 8 mm ga end mill na 12 mm) domin kayan aikin ya ratsa cikin kusurwa cikin sauƙi ba tare da tsayawa ba.
- Haɗa Fuskokin Datum: Ka tabbatar an danganta muhimman bayanan tsarin lissafi (tsayayyiya, matsayi, daidaitattun zagaye) ga farfajiya daya ta asali da aka sarrafa a saitin farko.
- Haɗa wuraren ɗagawa da na ɗaurewa: Ramukan zare M16 ko M20 don ƙugiyoyin ido ba don jigilar kaya kawai ba ne—masu aikin injina na buƙatar su don ɗaga sandunan ƙarfe marasa sarrafawa cikin aminci zuwa teburin injin ba tare da lalata saman da aka tsara daidai ba.
Tambayoyi da ake yawan yi (FAQ)
Menene manyan ƙalubale a cikin sarrafa CNC na manyan sassa?
Babban ƙalubale sun haɗa da sarrafa faɗaɗuwar zafi, sarrafa karkatar sauƙaƙe matsin lamba yayin cire kayan, gujewa girgizar kayan aiki da ke faruwa saboda tsawaitar sandunan spindle masu tsawo, da kuma kiyaye tsauraran iyakokin matsayi a faɗin dogon layukan tafiya (fiye da mita 3).
Ta yaya ake tantance iyakokin haƙuri a manyan sassa da injin CNC ya sarrafa?
Muna amfani da na'urorin bin diddigi na laser masu ɗauka da manyan CMM (Na'urorin Auna Matsayi) a cikin dakunan bincike masu sarrafa yanayi ($20^\circ\text{C} \pm 0.5^\circ\text{C}$) don tabbatar da mahimman girma na ilmin lissafi da iyakokin haƙuri dangane da samfuran CAD na 3D.
Menene kayan da ake yawan amfani da su wajen yin manyan sassa na CNC na musamman?
Kayan da aka fi amfani da su sun haɗa da haɗaɗɗun aluminium na tsari (6061-T6, 7075-T6), ƙarfen siminti mai sassauci (GGG40/GGG50), haɗaɗɗun ƙarfe masu nauyi (A36, Q355B), bakin ƙarfe (304/316L), da haɗaɗɗun titanium masu ƙarfi sosai don aikace-aikacen sararin samaniya.
Kuna buƙatar sarrafa CNC mai daidaito don manyan sassanku?
Ko kuna buƙatar ƙera samfurin farko ko ƙaramin yawan samarwa na injinan masana'antu masu nauyi, cibiyar mu tana da injunan niƙa gantri na 5-axis masu daidaito sosai waɗanda za su iya sarrafa sassan aiki masu tsayin har zuwa 4,000 mm.
[Loda fayilolinku na 3D CAD (STEP/IGES) a yau don samun bita na DFM kyauta da farashi mai gasa!]